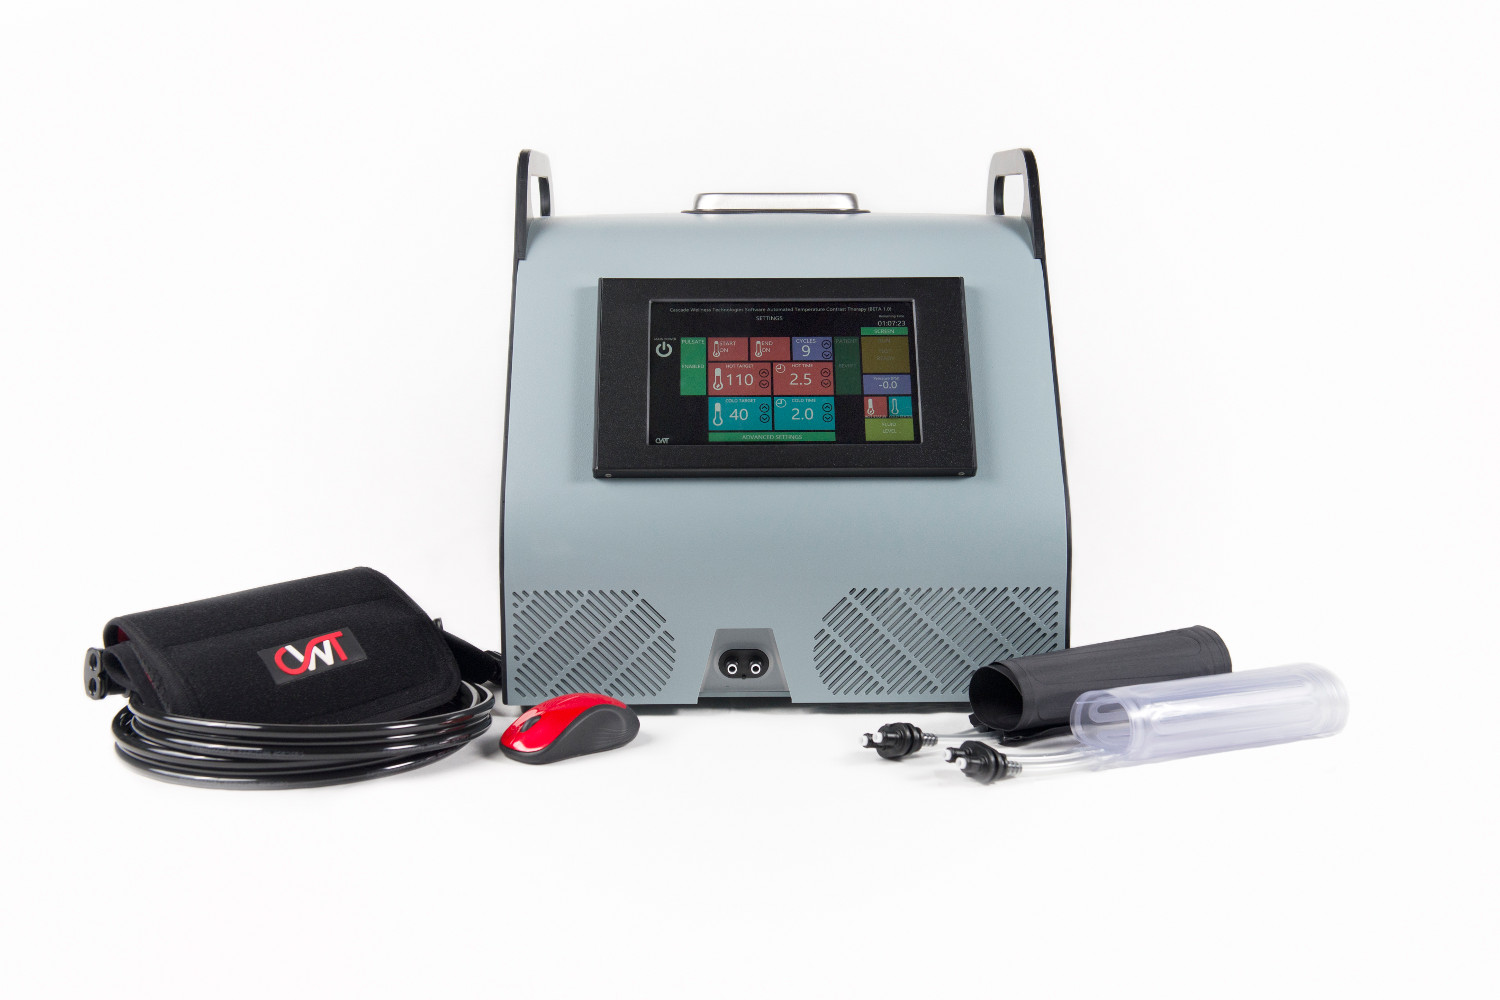
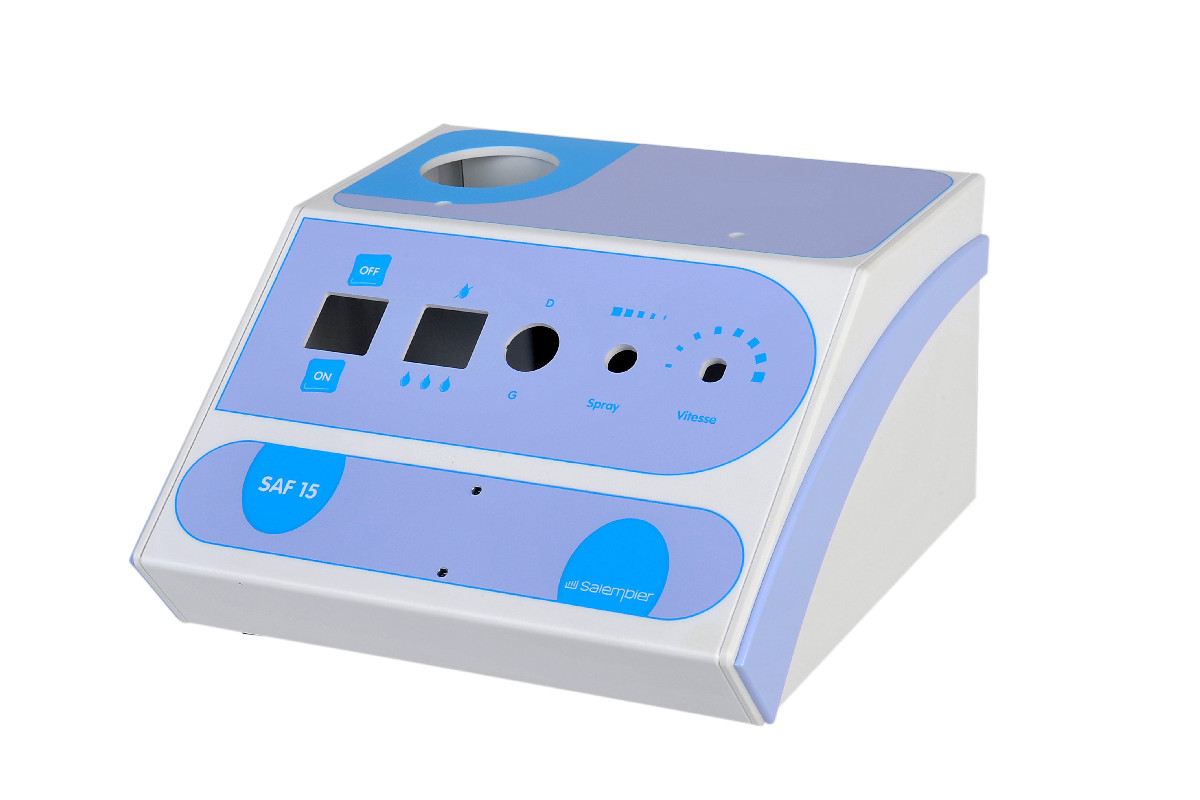
연구 장비는 처음에 한두 대를 만들고, 파일럿 연구를 위해 몇 대를 더 만들고, 두 번째 기관이 합류하면 수십 대를 만들며, 그 사이사이 설계가 바뀝니다. 금형을 전제로 한 인클로저 공법은 이런 흐름과 맞지 않습니다. CNC 프로그램을 전제로 한 공법은 이 흐름을 그대로 따라갑니다. 첫 번째 제품은 툴링 없이 만들고, 변경 사항은 모두 프로그램 수정으로 처리하며, 같은 프로그램으로 파일럿 물량을 생산합니다.
이 글에서는 이런 제작 단계를 계획하는 방법을 다룹니다. 첫 번째 제품에 무엇이 필요한지, 제작 사이에 어떤 변경이 저렴한지, 언제 배치 생산으로 넘어가는지입니다. 견적 요청부터 납품까지 프로젝트 하나의 단계별 진행 과정은 연구실의 맞춤형 인클로저 프로젝트 진행 방식을 참고하십시오.
연구용 수량이 일반적인 선택지 사이에 끼는 이유
카탈로그 케이스에 구멍을 뚫으면 첫 번째 제품은 빨리 나오지만, 이후 제품도 하나하나 손으로 뚫어야 하고 구멍 위치가 제품마다 조금씩 어긋납니다. 3D 프린팅 하우징은 초기 조립성 확인에는 괜찮지만 출력할 때마다 편차가 있고, 적층 자국이 남은 표면은 임상의가 소독제로 닦기에 적합하지 않습니다. 사출 금형은 첫 부품이 나오기까지 최소 8주가 걸리고, 설계가 안정된 상태에서 1회 생산량이 대략 1,000개를 넘어야 비용을 회수합니다. 그 수량에 도달하는 연구 장비는 드물고, 설계가 그만큼 오래 고정되는 경우도 드뭅니다.
판재 가공 인클로저에는 금형이 없습니다. 일회성 작업은 3D 모델과 CNC 프로그램뿐이며, 둘 다 설계가 바뀌는 만큼 쉽게 바꿀 수 있습니다. 그래서 1대, 6대, 40대로 이어지는 제작이 현실적으로 가능합니다.
첫 번째 제품
최소 주문 수량은 없으며, 1~2대 주문에는 셋업 비용이 붙습니다. 참고로 약 203 × 127 × 51mm(8 × 5 × 2인치) 크기의 ABS 인클로저 시제품은 툴링 비용 없이 500달러(USD) 안팎입니다. 시제품 제작에는 복잡도에 따라 3~21영업일이 걸립니다.
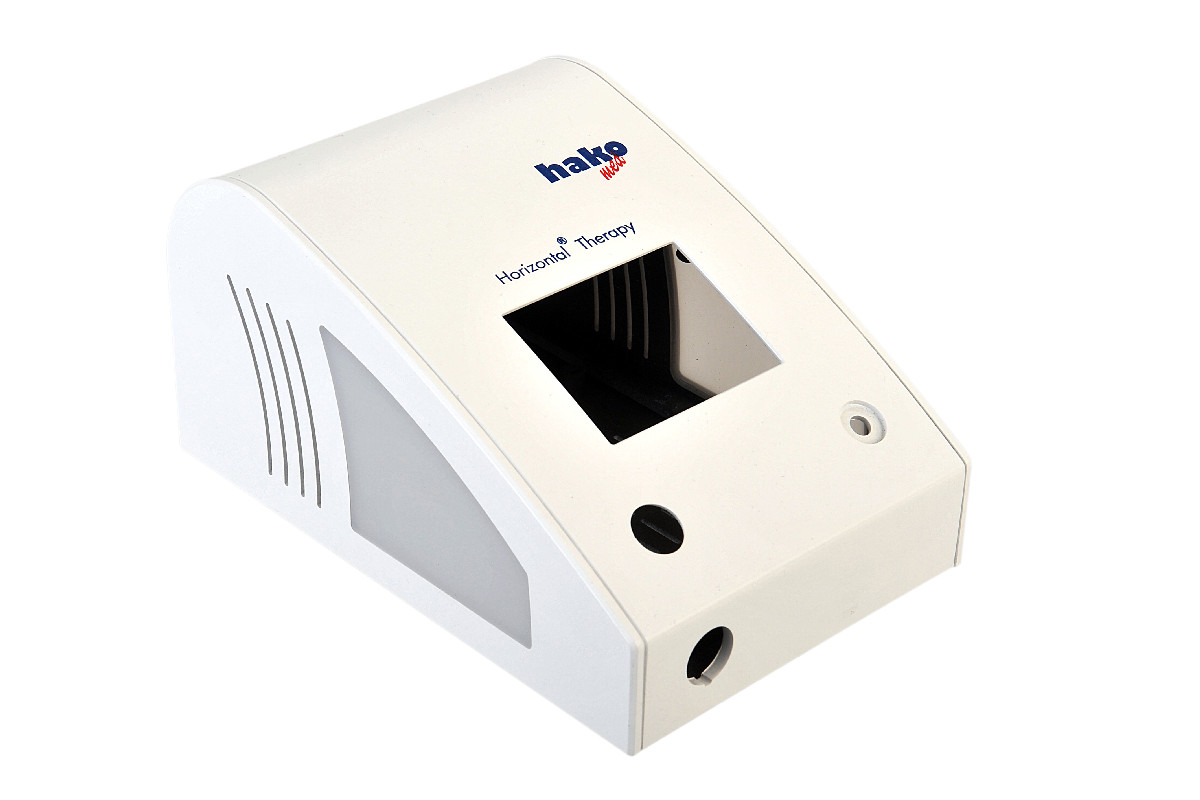
첫 번째 제품이 단순한 모형 이상인 이유는 두 가지입니다. 이후 수량을 생산할 프로그램으로 양산용 판재를 가공하므로, 대용품이 아니라 초도품입니다. 또한 완성된 장비에 필요한 소재로 만들 수 있습니다. Royalite 난연 ABS나 Boltaron 4335(둘 다 UL 94 V-0)도 가능하므로, 전기 안전 시험이나 EMC 시험에 보내는 제품이 앞으로 다시 만들 하우징 그대로입니다. 첫 번째 제품에 함께 적용할 수 있는 인쇄 표기, 투명창, 라이트 파이프, 전도성 코팅 등은 실험실 장비 인클로저 페이지에서 확인할 수 있습니다.
견적을 요청할 때는 첫 제작 수량, 파일럿 배치 수량, 그리고 기대하는 더 큰 생산 수량, 이렇게 세 가지를 알려 주십시오. 견적서에 단가가 어떻게 내려가는지 나타나므로, 첫 제작이 끝나기 전에 다음 제작을 예산에 반영할 수 있습니다.
제작 사이: 프로그램 수정과 재설계
연구용 제작 사이의 변경은 대부분 작습니다. 커넥터 위치가 바뀌거나, 디스플레이가 커지거나, 첫 벤치 시험에서 온도가 높게 나와 통풍구를 추가하는 식입니다. 이런 변경은 CNC 프로그램 수정으로 처리합니다. 작은 수정은 하루 안에 끝나는 경우가 많고, 비용이 들지 않는 경우도 있습니다. 구조나 소재 변경은 규모가 더 크므로, 요청하는 변경이 어느 쪽인지 알아 두면 도움이 됩니다.
| 제작 사이의 변경 | 당사에서 바뀌는 것 | 예상할 수 있는 것 |
|---|---|---|
| 개구부 이동 또는 크기 변경, 통풍 슬롯 추가 | CNC 프로그램 | 빠른 수정. 다음 제품부터 새 프로그램 적용 |
| 새 표기, 로고, 경고 문구 | 인쇄 파일 | 가공 부품은 변경 없음 |
| 보스, 인서트, 내부 브래킷 추가 | 3D 모델과 프로그램 | 수정한 모델을 승인용으로 송부 |
| 소재 또는 판재 두께 변경 | 벤딩 여유, 접합부 상세, 모든 전개도 | 새 시제품으로 취급 |
| 전체 크기나 여는 방식 변경 | 전개도와 조립 구조 | 승인용 새 3D 모델, 이후 시제품 |
리비전 관리는 첫 번째 제품부터 하십시오. 제작마다 리비전 기호를 붙이고, 리비전별로 승인된 3D 모델을 보관하며(당사는 prt, igs, stp, stl, sldprt 형식으로 모델을 돌려 드리고, 설계 소유권은 고객에게 있습니다), 어떤 장비 일련번호에 어떤 리비전이 적용되었는지 기록하십시오. 몇 달 간격으로 만든 장비의 결과를 비교할 때, 이 기록을 보면 어느 장비가 이전 통풍구 배치나 이전 센서 창을 갖고 있었는지 알 수 있습니다.
사례: 증폭기 하우징의 시제품 두 번
증폭기 의료기기 인클로저 사례가 이 패턴을 잘 보여 줍니다. 뇌 손상 환자용 기기를 개발하던 한 의료기기 회사가 고가의 증폭기를 보호해야 했습니다. 도면은 없었습니다. 이 회사가 보내온 것은 당사 표준 U Box 인클로저의 스크린숏에 개구부 위치를 흰색으로 표시한 이미지, 후면 장력 완화(스트레인 릴리프) 부품의 데이터시트, 그리고 세 가지 요구 사항이었습니다. 전면의 나사산 포스트에 접근할 수 있을 것, 전면의 또 다른 부품을 위한 여유 홈을 둘 것, 후면에 25mm(1인치) 이상의 틈새를 확보할 것입니다.
이어서 증폭기 실물을 보내오자, 당사 설계자가 직접 치수를 재서 모델링하고 그에 맞춰 인클로저를 만들었습니다. 내부에는 증폭기를 위에서 눌러 고정하는 L자형 브래킷을 추가했습니다. 설계 도중 요구 사항이 두 가지 더 나왔습니다. 하우징을 쉽게 열 수 없어야 해서 보안 나사를 쓰는 탭 두 개를 추가했고, 증폭기의 FCC 라벨을 읽을 수 있어야 해서 바닥 패널에 아크릴 창을 넣었습니다.
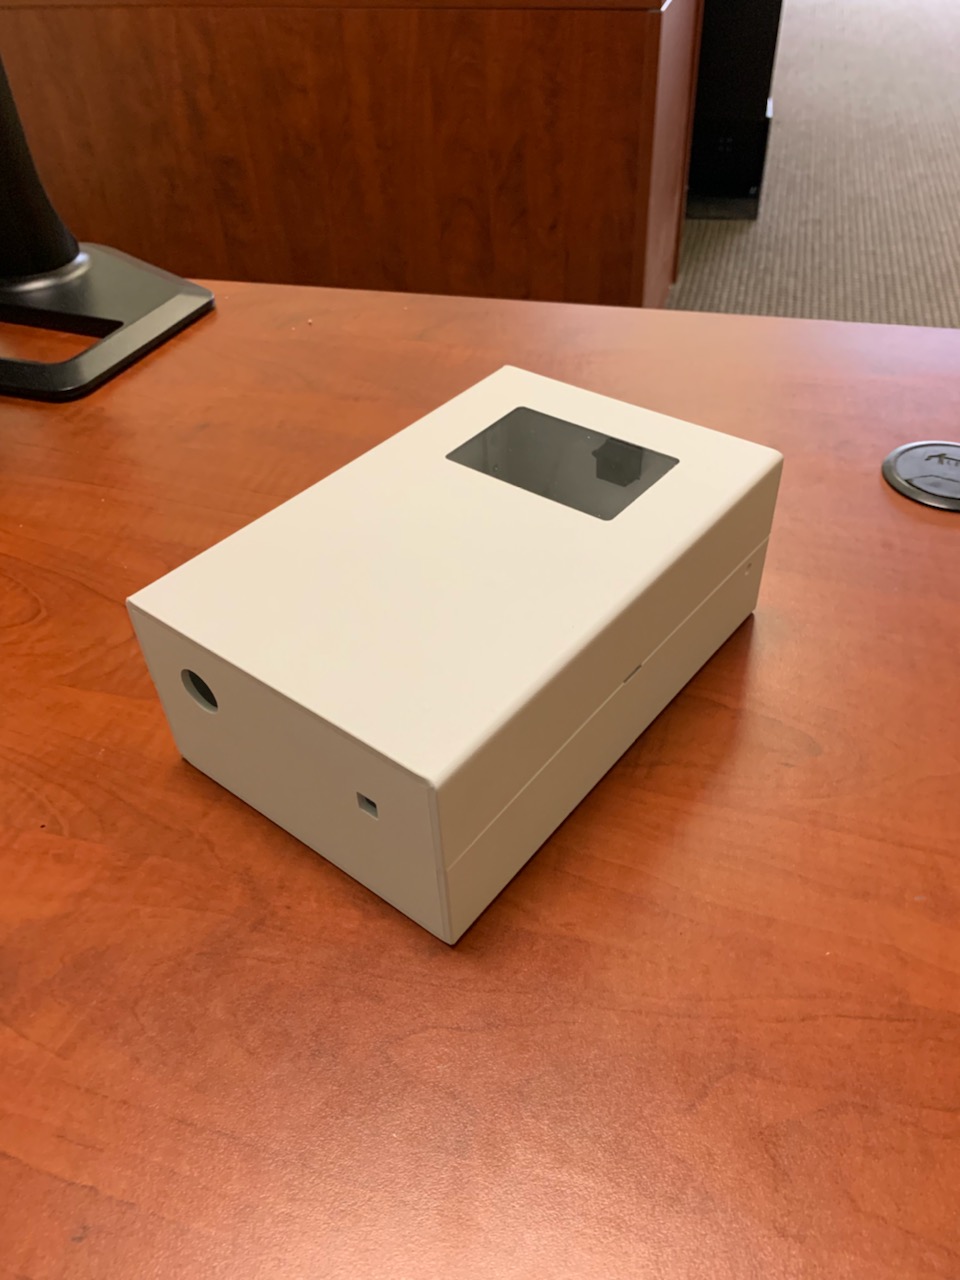
첫 시제품은 3mm 검은색 ABS였습니다. 시제품을 받아 본 고객은 더 튼튼한 구조와 더 의료기기다운 외관을 원했고, 소재를 3.2mm(1/8인치) 연회색 Boltaron으로 바꿨습니다. 두께 차이는 약 0.2mm에 불과했지만, 모든 벽에서 0.2mm씩 늘어나면 상자 전체로는 차이가 누적되므로 두 번째 시제품을 만들 이유가 충분했습니다. 연구용 제작에 그대로 적용되는 교훈은 세 가지입니다. 시작할 때 도면이 없어도 되고, 요구 사항은 모델 검토와 첫 제품을 거치며 계속 추가되며, 소재를 바꾸면 그에 맞는 시제품을 따로 만들어야 합니다.
파일럿 생산으로 확대
제작한 제품이 변경 없이 시험을 통과하면 배치 생산으로 넘어갈 준비가 된 것입니다. 배치는 시제품과 같은 프로그램으로 생산하므로 30번째 제품도 전개도 기준 ±0.2mm로 첫 번째 제품과 일치하며, 양산품은 발주서(PO) 접수 후 3주 만에 출하됩니다. 기관이나 공동 연구자가 합류하는 데 맞춰 단계적으로 필요하다면, 10~10,000개를 원하는 일정에 맞춰 분할 출하하는 일괄 발주(블랭킷 오더)를 이용할 수 있습니다. 아직 수정될 수 있는 하우징을 쌓아 둘 필요가 없습니다.
이 시점에서 정해 두면 좋은 사항이 세 가지 있습니다.
- 색상: 맞춤 색상에는 약 900kg(2,000파운드)의 판재가 필요해 연구용 배치 물량을 훨씬 넘습니다. 재고 색상인 흰색, 검은색, 밝은 회색, 짙은 회색을 쓰고, 제품 아이덴티티는 투톤 패널과 UV 인쇄로 표현하십시오.
- 라벨: 일련번호, 리비전, 경고 문구, 소속 기관이나 인허가 경로에서 요구하는 주의 문구를 부품에 직접 인쇄하면 닳거나 떨어질 스티커가 없습니다.
- 소재: 장비가 언젠가 인증을 받을 가능성이 있다면, 인증받을 소재로 파일럿 제품을 만들어 파일럿 시험 결과를 그대로 활용할 수 있게 하십시오.
기판, 부품 또는 스케치를 계획 중인 제작 단계별 수량과 함께 CAD 파일 업로드 페이지로 보내 주십시오. 1영업일 이내에 엔지니어가 회신합니다.