Toolless工法でRaspberry Pi用のカスタムプラスチック筐体をつくる方法
この記事では、Toollessがカスタムプラスチック筐体を製造する工程をご説明します。多くのお客様からご相談をいただくRaspberry Pi 4を収める筐体をつくると仮定して、工程を順にたどっていきます。
当社の工法とは
まず、工程を見ていくうえで押さえておきたい重要なポイントが2つあります。1つ目は、当社の工法では射出成形を使わないことです。当社の筐体はすべて、平らな樹脂板から始まります。一般的な樹脂板のサイズは約1,220×1,830mm(4×6フィート)で、板厚は2mmから約12.7mm(1/2インチ)までさまざまです。今回使用するABSには、平滑な面とシボ(ヘアセル)面があります。平滑な面は非常に傷がつきやすいため、通常はシボ面を筐体の外側にします。このPiケースには、3mm厚の黒色ABSを使用しました。
2つ目は、当社では筐体を在庫していないことです。50台をご注文いただけば、50台を製作します。誰かの注文を待って棚に並んでいる筐体はありません。25年にわたってお付き合いのあるお客様でさえ、筐体を在庫として置いてはいません。いつ変更や修正が必要になり、その筐体が突然古い仕様になるかわからないからです。どのお客様にも、追加のご注文のたびに筐体を製造してお届けしています。
ベースとなるモデル
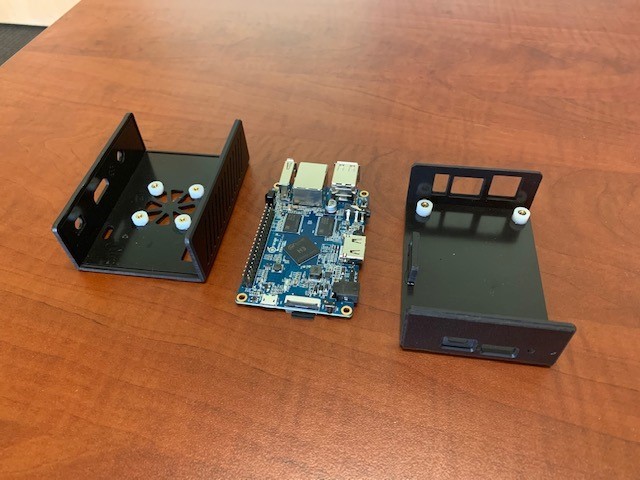
今回製作するPiケースは、当社でEB200(EBはEasy Boxの略)と呼んでいる設計を使用します。最終的にC字形の2つの部品になり、さねはぎ継手でスナップ式にはめ合わせることから、「C」ボックスとも呼んでいます。Pi 3用でもPi 4用でも、Raspberry Piケースは当社が製造するカスタムプラスチック筐体のなかで最もシンプルなもののひとつです。すべての筐体ですべての作業や工程が必要になるわけではありません。ただし、Toolless工法をよりよく理解していただけるよう、この筐体で実施するかどうかにかかわらず、各工程をひととおりご紹介します。工程は、設計、切削(CNC:コンピューター数値制御)、切断、印刷、曲げ、組立、そして出荷の7つです。各工程を簡単にご説明し、最後に選べるさまざまなオプションをご紹介します。
設計の詳細と制約
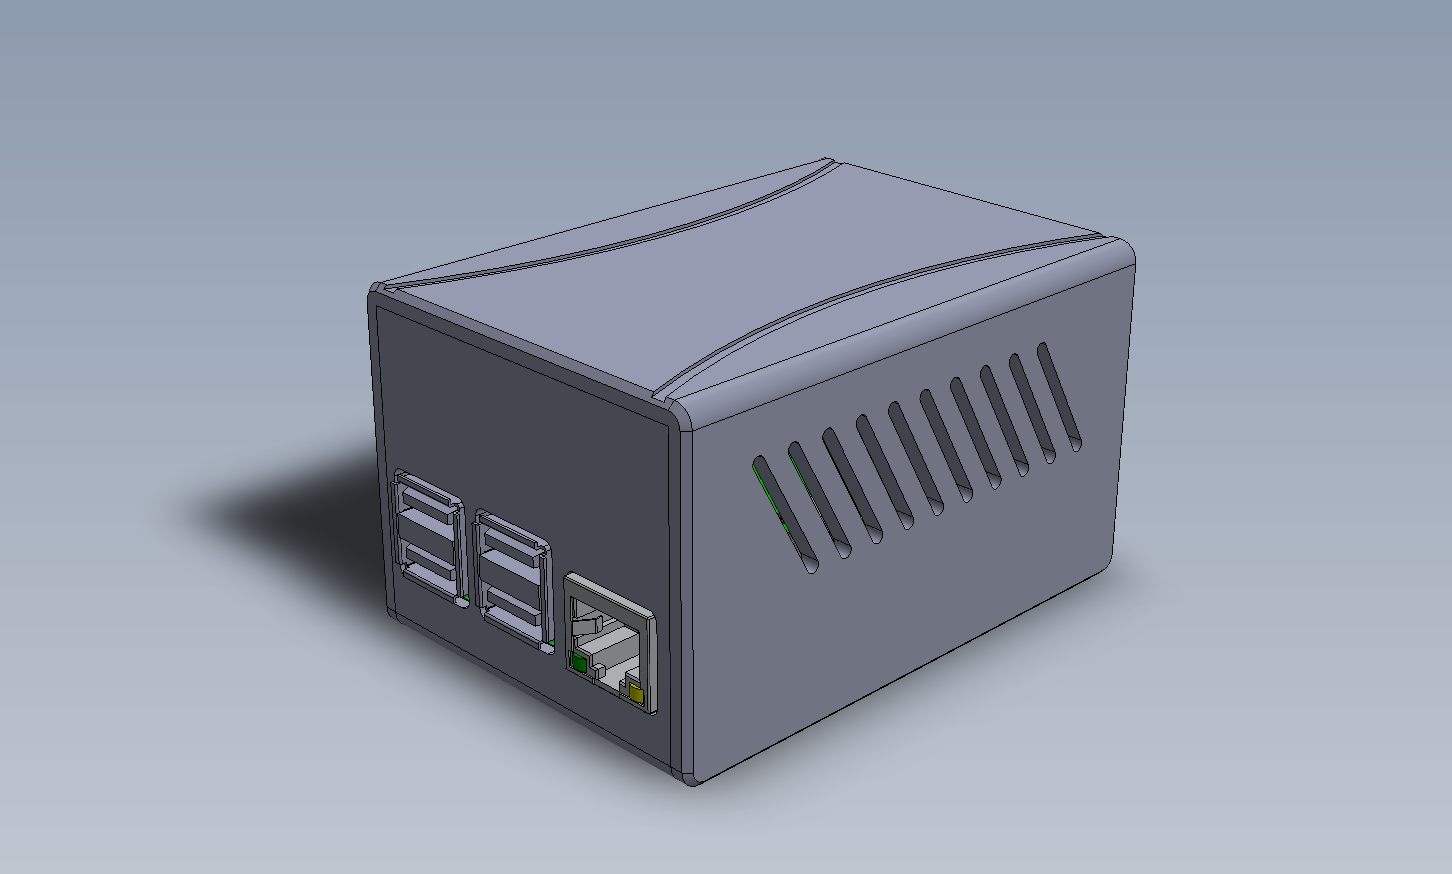
営業部門が費用面の詳細を詰めたら、最初の工程はCAD(コンピューター支援製図)です。お客様のプロジェクトを担当するCAD設計者が決まり、その設計者がお客様に連絡して、カスタムプラスチック筐体の詳細を詰めていきます。Pi基板を収める筐体は市販品を購入することもできますが、Toolless Plastic Solutionsでは、お客様が選んだ部品を露出させたり隠したりできるよう、筐体をオーダーメイドで製作します。そのため選択肢が多く、必要な機能をすべて備えた筐体を実現できる可能性が大きく広がります。
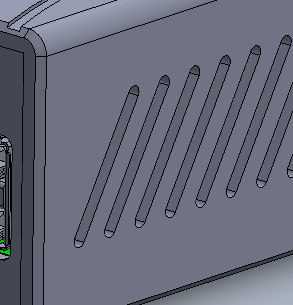
今回の例では、お客様は空気の流れを良くするためのファンと通気口のスペースに加え、Raspberry Pi 4のすべての部品へのアクセスを求めていました。CAD設計者の目標は、機能的で、見た目にもご満足いただけ、再現性よく簡単に製造できる筐体をお届けすることです。言い換えれば、お客様にとって許容できる期間内に高品質な筐体を生産できるよう、製造工程を簡単に繰り返せるかどうかがポイントです。
CAD設計者は、3Dモデルまたは2D図面を提示して設計を確定します。お客様に設計をご承認いただいたら、CAD設計者はそのモデルを使ってCNCプログラムを作成し、工程指示書(Shop Traveler)を作成します。
カスタムプラスチック筐体の製造方法
工程指示書は、工場で筐体を製作するための製造計画です。使用する材料、寸法要件、CNC切削の順序、使用する刃物、そして切断担当者、印刷担当者、曲げ担当者、組立、出荷それぞれへの指示と特記事項が記載されています。印刷された工程指示書がCNCオペレーターに渡ると、工程2が始まります。
CNC/切削
CNCオペレーターは、指定された色と板厚に基づいて樹脂板を選び、当社に7台あるCNC機のいずれかにセットします。切削はできる限り樹脂板の平滑な面側から行います。お客様の目に触れるシボ面を、できるだけきれいな状態に保つためです。
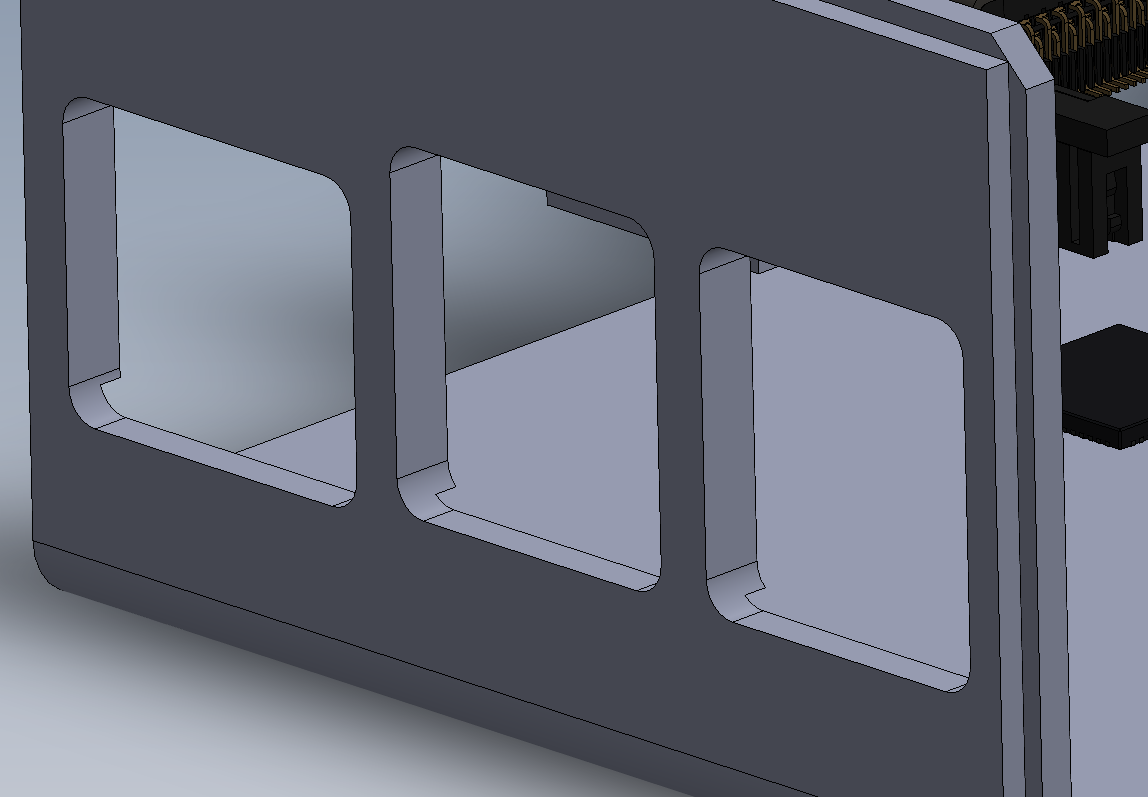
オペレーターが最初に切削する部品を、内側の「C」、つまり筐体の底側とします。この部品は平板の状態でプログラムされており、片側にUSBとイーサネット用の開口部、基板の別の側にSDカード用の開口部と、LEDを確認するための2つの穴を設けています。
この筐体の内寸は、幅57mm、長さ83mm、高さ47mmです。したがって、内側の部品は平板の状態で183×59mmの長方形になります。183は内寸の高さの2倍に、両端それぞれ1mmのフィーダー(差し込み代)を加えたものです。さらに、2か所の曲げ溝の分として6mm(1か所あたり3mm)を加えています。59は内寸の幅に、両側それぞれ1mmのフィーダーを加えたものです。これだけでは非常にわかりにくいですが、当社のCAD設計者はSolidWorksを活用して、正しい部品を切削するために必要なプログラムを確実に作成できます。
CNC工程
まず、CNCオペレーターが部品を1つ切削し、仕上がりを評価します。次に、工程指示書に記載されたすべての形状が切削した部品と一致しているかを、全体的に確認します。この段階で、長さと幅、穴径、凹部の深さ、そのほかCAD設計者が重要と判断した寸法を検査します。誤りが見つかった場合は、CNCオペレーターがCAD設計者と相談して問題を解決します。すべての確認が済んだら、CNCオペレーターは必要な数の部品を切削します。
内側の「C」を切削したら、外側の「C」(箱の上側)の切削に移ります。今回は、USB-C、Micro HDMI、オーディオジャック用の開口部と、外周近くに沿ったスロットを設けます。このスロットにフィーダーが差し込まれ、筐体を一体に保持します。外側のCも、樹脂板の平滑な面側から切削します。CNCで切削済みの部品を受ける枠をつくるようプログラムしてあり、オペレーターは部品の反対側の面も切削できます。これにより、HDMIとUSB-C用の凹部を加工します。上面には装飾用の溝もいくつか加えます。切削が完了すると、2つの部品はラベルを付けたトレーに入れられ、次の工程へ進みます。
数量
切削する部品の数は、常に注文数より多くなります。たとえば25台のご注文であれば、CNCオペレーターは最初の切削に続く工程の数を確認し、部品の数を増やします。後工程での試験や機械の段取りに使う分を補うためです。これについては後ほどご説明します。この例では、CNCオペレーターは6個ほど多めに部品をつくると考えられます。
切断
工程3は切断で、通常はフィーダーと曲げ溝の2種類の加工を行います。当社には、刃を下から取り付けた大型のテーブルソーが3台あります。まず、切断担当者は部品と同じ板厚の端材をテーブルに置きます。工程指示書の寸法を確認し、必要に応じてソーを調整して端材を切断します。必要な調整を終えたら、最初の部品を切断します。ここで、余分につくった部品が必要になることがあります。切断が公差に収まらなければ、使える部品が1つ減るからです。
通常、最初に使うのは90度の刃で、曲げ用のV溝(「曲げ溝」)を加工します。曲げ溝の幅は、通常は材料の板厚と同じです。したがって今回は3mmになります。
もうひとつよく使うのはフラットな刃で、フィーダーの加工に使います。ここでも切断担当者は端材で何度か試し切りをしてから、CNCで切削した部品を加工します。切断担当者は2つの部品のはめ合いを確認し、何度か寸法検査を行って、部品が公差内にあることを確かめます。切断が終わった部品は次の工程へ進みます。工程の順序は工程指示書に記載されています。一般的に、切断の後は必要に応じて印刷か、曲げに進みます。ただし、切断の後に組立や出荷へ進むこともあります。筐体とその要件によって異なります。
印刷
工程4は印刷です。当社には部品の印刷に使う印刷機が3台あります。ロゴの印刷を希望されるお客様もいれば、各開口部やスロットのラベル(ON/OFF、HDMI、入力、出力など)を希望されるお客様もいます。印刷にはUV溶剤インクを使用し、部品のサイズに応じて複数の部品を一度に印刷できます。印刷が終わった部品は次の工程へ進みます。通常は曲げです。
曲げ
この工程で、部品はいよいよカスタムプラスチック筐体の「C」字形になっていきます。当社には、同じ方式で動作する曲げ機が複数あります。まず、オペレーターが部品のサイズに合わせて曲げテーブルを設定します。次に、テーブルが部品に圧力をかけながら、曲げ溝に沿った部分を加熱します。最後に、圧力が樹脂の平らな状態を保とうとする力を上回ると、部品が90度に曲がります。Piケースの2つの部品は、それぞれ2回の曲げが必要です。曲げ担当者は、部品が形になった後に寸法検査とはめ合いの確認も行います。2つの「C」部品は、その後、所定の組立エリアへ移ります。
組立
組立はオプションの工程で、お客様のニーズによって異なります。ここで、筐体に必要な付属部品を取り付けます。付属部品をしっかり固定するため、樹脂の種類ごとに専用の接着手順があります。追加できる付属部品には、スペーサー、インサート、ライトパイプ、ねじ、アクリル窓、タブなどがあります。工程指示書が初めて組立工程に届くと、組立リーダーが初品(セットアップボックス)を製作します。これは、すべての工程と付属部品を反映した完成状態の筐体です。CAD設計者がこの初品を確認し、初回承認と寸法検査を行います。初品が承認されたら、残りの部品の組立に進みます。接着剤や接合が必要な部品は、十分に硬化するまで組立エリアにとどめ、それから出荷へ進みます。
出荷
出荷部門には2つの役割があります。出荷部門は、カスタムプラスチック筐体が高品質な製品であることを確認する最終工程です。清掃を行い、はめ合いと形状を検査します。工程指示書を確認し、試験や品質検査に関する特記事項がないかも確かめます。
最後の段階は、輸送中の損傷を防ぐための梱包です。宛先を記載し、最適な方法で正しい住所へ出荷します。
完成品
今回の例で使用したカスタムプラスチック筐体は、内部のスロットと筐体の内面を使って基板を所定の位置に固定しています。SDカードへのアクセスが不要な場合は、基板を内面から離す必要があります。その場合は、円形のスペーサー(ボスやスタンドオフとも呼ばれます)を使用します。はんだごてを使って、真鍮のねじインサートをスペーサーに熱圧入します。底面には、位置合わせと接着のための円形の凹部を切削しておきます。
オプションはほぼ無限にあります。樹脂の色や板厚、表面のシボの種類を選べるほか、どの部品を露出させるか、「C」の向きを逆にするか、取付用のフランジを追加するか、タブで筐体を固定するかなども決められます。
すべては、ご希望の筐体の外観についてCAD設計者と話し合うところから始まります。