Comment fabriquer un boîtier plastique sur mesure pour Raspberry Pi avec le procédé Toolless
Cet article a pour but d’expliquer le procédé qu’utilise Toolless pour fabriquer un boîtier plastique sur mesure. Pour cela, je vais le dérouler comme si nous fabriquions un boîtier destiné à accueillir un Raspberry Pi 4, une demande que beaucoup de nos clients nous adressent.
Notre procédé
Pour commencer, deux points importants sont à garder à l’esprit. Premièrement, notre procédé ne fait pas appel au moulage par injection. Tous nos boîtiers partent de pièces de plastique planes. Une plaque mesure généralement 4 × 6 pieds (1,2 × 1,8 m), pour des épaisseurs allant de 2 mm à un demi-pouce (12,7 mm). L’ABS utilisé ici présente une face lisse et une face texturée (grain « horse-cell »). Nous plaçons normalement la face texturée à l’extérieur du boîtier, car la face lisse se raye extrêmement facilement. Pour ce boîtier Pi, nous avons utilisé de l’ABS noir de 3 mm.
Deuxièmement, nous ne tenons pas de boîtiers en stock. Si vous commandez 50 boîtiers, nous fabriquons ces 50 boîtiers. Aucun n’attend sur une étagère qu’on le commande. Même les clients qui travaillent avec nous depuis 25 ans n’ont pas leurs boîtiers en rayon. Une modification peut intervenir à tout moment, et le boîtier se retrouve soudain obsolète. Chaque client reçoit des boîtiers fabriqués au fur et à mesure de ses commandes.
Le modèle de boîtier utilisé
Le boîtier Pi présenté ici reprend un modèle que nous appelons EB200 (EB pour Easy Box). Nous l’appelons aussi boîtier en « C », car il se compose au final de deux pièces en forme de C qui s’emboîtent grâce à un assemblage à rainure et languette. Un boîtier pour Raspberry Pi, qu’il s’agisse d’un Pi 3 ou d’un Pi 4, compte parmi les boîtiers plastique sur mesure les moins complexes que nous fabriquions. Tous nos boîtiers ne passent pas par toutes les opérations. Je vais néanmoins vous présenter chacune d’elles, qu’elle soit utilisée ou non pour ce boîtier, afin que vous compreniez mieux la méthode Toolless. Le procédé compte sept étapes : conception, fraisage ou usinage CNC (à commande numérique), sciage, impression, pliage, assemblage et, enfin, expédition. Je décrirai brièvement chaque étape avant de conclure sur les différentes options possibles.
Détails et contraintes de conception
Une fois les aspects financiers réglés avec le service commercial, la première étape est la CAO (conception assistée par ordinateur). Un dessinateur CAO est affecté à votre projet : il prend contact avec vous et définit avec vous les détails de votre boîtier plastique sur mesure. Il est possible d’acheter un boîtier tout fait pour une carte Pi, mais avec Toolless Plastic Solutions, votre boîtier est fabriqué sur mesure pour laisser apparents ou masquer les composants de votre choix. Cela ouvre de multiples options et un large éventail de possibilités pour que le boîtier offre toutes les fonctions dont vous avez besoin.
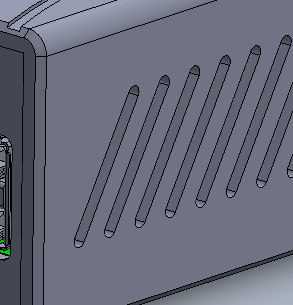
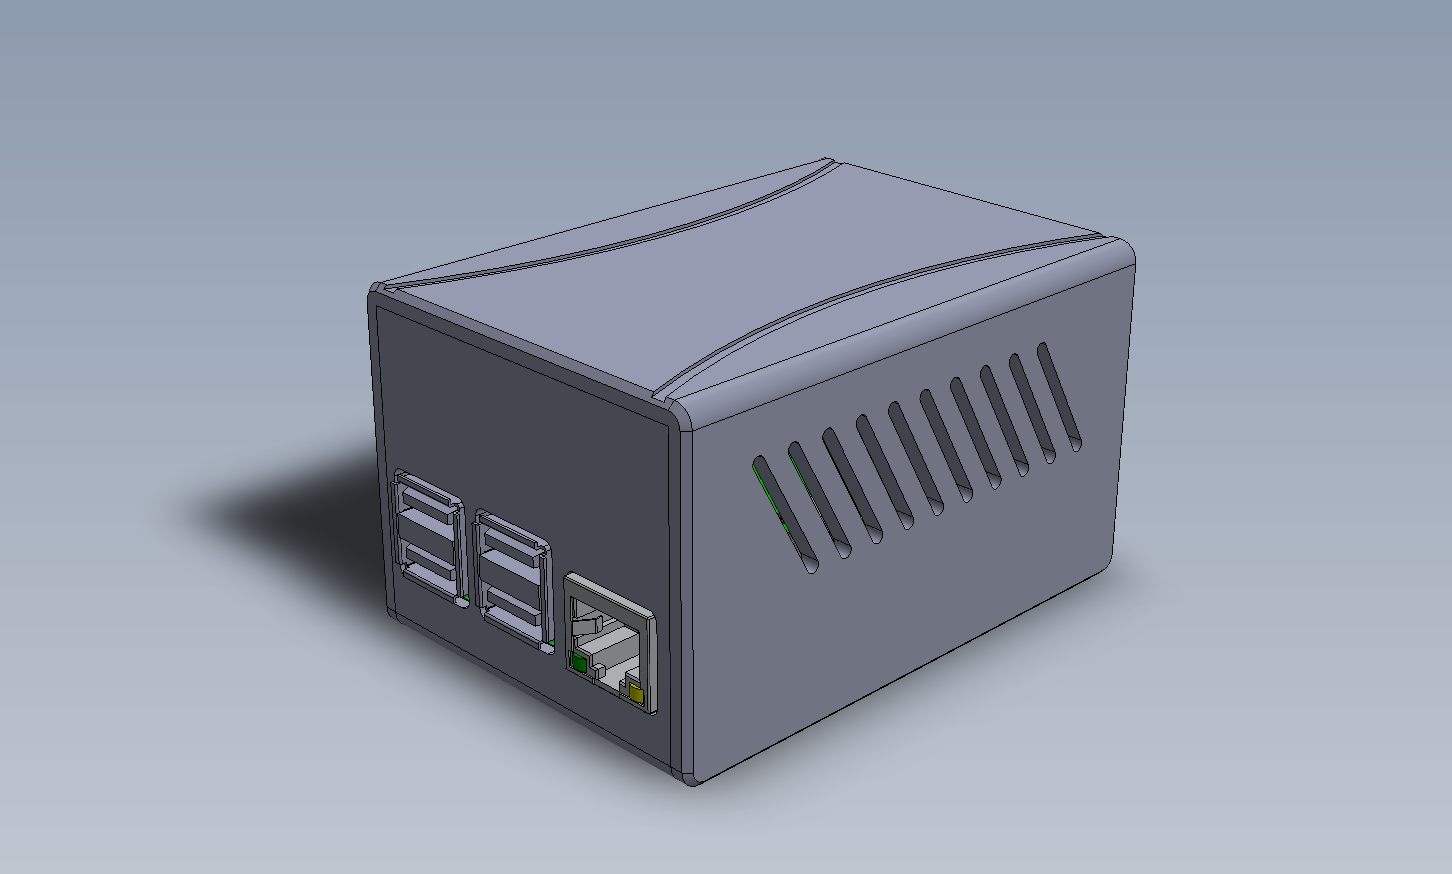
Dans cet exemple, le client voulait de la place pour un ventilateur, des aérations pour améliorer la circulation de l’air et l’accès à tous les composants du Raspberry Pi 4. Les objectifs du dessinateur CAO : vous fournir un boîtier fonctionnel, dont l’esthétique vous satisfait, et dont la fabrication est simple et reproductible. Autrement dit, pouvons-nous répéter facilement le procédé de fabrication pour produire des boîtiers de qualité dans un délai acceptable pour le client ?
Le dessinateur CAO fournit un modèle 3D ou des plans 2D pour finaliser la conception. Une fois la conception validée par le client, il s’appuie sur le modèle pour écrire le programme CNC et établir la fiche suiveuse de l’atelier.
Comment nous fabriquons le boîtier plastique sur mesure
La fiche suiveuse est le plan de fabrication que suit l’atelier pour réaliser le boîtier. Elle indique la matière à utiliser, les exigences dimensionnelles, l’ordre d’usinage CNC, les fraises à employer, ainsi que les consignes et exigences particulières destinées à l’opérateur de la scie, à l’impression, au pliage, à l’assemblage et à l’expédition. Une fois imprimée, la fiche suiveuse passe à l’opérateur CNC, qui entame l’étape 2.
Usinage CNC
L’opérateur CNC choisit une plaque de plastique de la couleur et de l’épaisseur indiquées et la place sur l’une de nos sept machines CNC. Le maximum d’usinage se fait sur la face lisse du plastique. Cela préserve au mieux la netteté et la propreté de la face texturée, celle que voit le client.
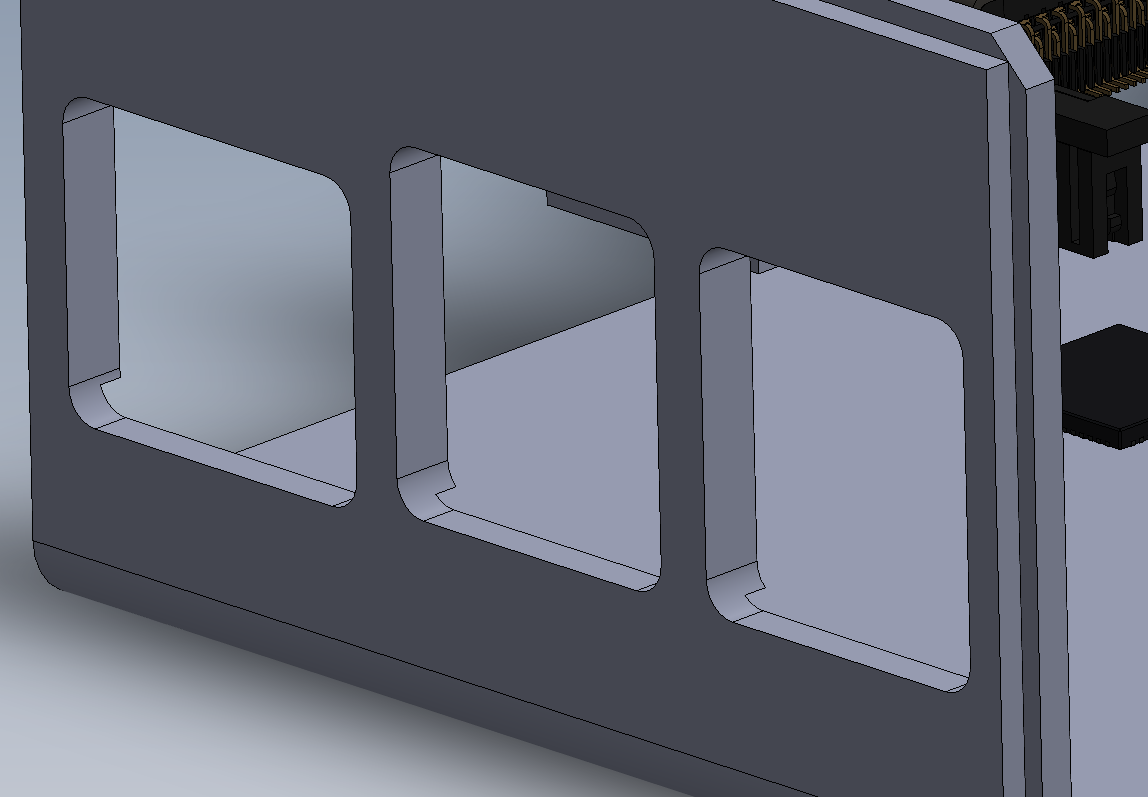
Supposons que la première pièce usinée par l’opérateur soit le « C » intérieur, c’est-à-dire le fond du boîtier. Cette pièce est programmée comme une pièce plane, avec d’un côté les ouvertures des ports USB et Ethernet, et de l’autre l’ouverture de la carte SD et deux trous pour voir les LED situées de ce côté de la carte.
Les cotes intérieures de ce boîtier sont de 57 mm de large, 83 mm de long et 47 mm de haut. À plat, la pièce intérieure est donc un rectangle de 183 × 59 mm. Les 183 mm correspondent à deux fois la hauteur intérieure, plus 1 mm à chaque extrémité pour les languettes, plus 6 mm (3 mm pour chacun des deux traits de pliage). Les 59 mm correspondent à la largeur intérieure plus 1 mm de languette de chaque côté. Dit ainsi, c’est assez déroutant, mais nos dessinateurs CAO, aidés de SolidWorks, savent parfaitement créer la programmation nécessaire pour usiner les bonnes pièces.
L’usinage pas à pas
L’opérateur CNC usine d’abord une pièce et évalue le résultat. Un examen général vérifie ensuite que tous les éléments de la fiche suiveuse se retrouvent sur la pièce usinée. Un contrôle dimensionnel porte alors sur la longueur et la largeur, le diamètre des trous, la profondeur des éventuels logements et toute autre cote jugée critique par le dessinateur CAO. En cas d’erreur, l’opérateur CNC consulte le dessinateur CAO pour la corriger. Une fois tout validé, l’opérateur usine le nombre de pièces requis.
Après le « C » intérieur vient l’usinage du « C » extérieur (le dessus du boîtier). Il comporte ici les découpes du port USB-C, des ports micro HDMI et de la prise audio, ainsi qu’une rainure proche du bord extérieur, qui reçoit la languette maintenant le boîtier assemblé. Le C extérieur est lui aussi usiné côté face lisse. La machine CNC a été programmée pour usiner un gabarit qui reçoit la pièce usinée et permet à l’opérateur d’en usiner l’autre face. C’est ainsi que sont créés le logement des ports HDMI et de l’USB-C, ainsi que quelques rainures décoratives sur le dessus. Une fois l’usinage terminé, les deux pièces sont placées dans un bac étiqueté et passent à l’opération suivante.
Quantité
Le nombre de pièces usinées dépasse toujours celui de la commande. Par exemple, si vous commandez 25 boîtiers, l’opérateur CNC tient compte du nombre d’opérations qui suivent le premier usinage et augmente la quantité de pièces. Il s’agit de compenser les essais et les réglages machine des opérations suivantes ; nous y reviendrons. Dans cet exemple, on peut s’attendre à ce que l’opérateur CNC usine 6 pièces supplémentaires.
Sciage
L’étape 3 est le sciage, qui réalise normalement deux types de coupes : les languettes et les traits de pliage. Nous disposons de trois grandes scies à table dont les lames sont montées par en dessous. Pour commencer, l’opérateur prend une chute de plastique de même épaisseur que la pièce et la place sur la table. Il se reporte aux cotes de la fiche suiveuse, règle la scie en conséquence et coupe la chute. Après les ajustements nécessaires, il coupe sa première pièce. C’est là que les pièces supplémentaires servent parfois : si une coupe sort de la tolérance, il reste une pièce de moins.
La première lame utilisée est normalement une lame à 90° qui creuse la « rainure de pliage ». La largeur de cette rainure est en général égale à l’épaisseur de la matière, soit ici 3 mm.
L’autre lame habituellement utilisée est une lame plate, qui découpe la languette. Là encore, l’opérateur fait plusieurs coupes d’essai sur des chutes avant de passer aux pièces usinées par la CNC. Il teste l’ajustement des deux pièces et procède à plusieurs contrôles dimensionnels pour s’assurer qu’elles sont dans les tolérances. Une fois le sciage terminé, les pièces passent à l’opération suivante. La fiche suiveuse fixe l’ordre des opérations. En général, après le sciage, une pièce passe à l’impression si nécessaire, ou au pliage. Il arrive toutefois qu’une pièce aille directement à l’assemblage ou à l’expédition après le sciage. Tout dépend du boîtier et de ses besoins.
Impression
L’étape 4 est l’impression. Nous disposons de trois imprimantes pour imprimer sur les pièces. Certains clients veulent leur logo imprimé. D’autres veulent des légendes (marche/arrêt, HDMI, entrée, sortie, etc.) pour les différentes découpes et fentes. Nos imprimantes utilisent une encre solvant UV et peuvent imprimer plusieurs pièces à la fois, selon leur taille. Les pièces imprimées passent ensuite à l’opération suivante, généralement le pliage.
Pliage
C’est à cette étape que les pièces prennent vraiment la forme en « C » du boîtier plastique sur mesure. Nous disposons de plusieurs machines de pliage qui reposent sur la même technique. L’opérateur règle d’abord la table de pliage selon la taille de la pièce. Les tables chauffent ensuite la zone située le long des traits de pliage tout en exerçant une pression sur les pièces. Enfin, lorsque la pression dépasse la capacité du plastique à rester plan, les pièces se plient à 90°. Chacune des deux pièces du boîtier Pi nécessite deux opérations de pliage. L’opérateur procède aussi à des contrôles dimensionnels et à un essai d’ajustement une fois les pièces formées. Les deux pièces en « C » partent ensuite vers la zone d’assemblage prévue.
Assemblage
L’assemblage est une opération facultative, qui dépend des besoins du client. C’est là que nous posons les accessoires requis dans le boîtier. Chaque type de plastique a sa propre procédure de collage, pour une fixation optimale des accessoires. Nous pouvons notamment ajouter des entretoises, des inserts, des guides de lumière, des vis, des fenêtres en acrylique, des pattes, etc. Lorsqu’une fiche suiveuse arrive pour la première fois à l’assemblage, le chef d’équipe réalise un boîtier témoin, c’est-à-dire le boîtier complet, avec toutes ses opérations et tous ses accessoires. Les dessinateurs CAO examinent ce boîtier témoin pour une première validation et un contrôle dimensionnel. Une fois le boîtier témoin validé, les autres pièces passent à l’assemblage. Les pièces collées restent en zone d’assemblage jusqu’à polymérisation complète avant de partir à l’expédition.
Expédition
Le service expédition a deux missions. C’est la dernière opération qui garantit que le boîtier plastique sur mesure est un produit de qualité. L’équipe nettoie les pièces et contrôle leur ajustement et leur forme. Elle vérifie aussi la fiche suiveuse pour toute consigne particulière d’essai ou de contrôle qualité.
La dernière étape consiste à emballer les boîtiers pour éviter tout dommage pendant le transport, puis à les adresser et à les expédier à la bonne adresse, par le moyen le plus adapté.
Le produit fini
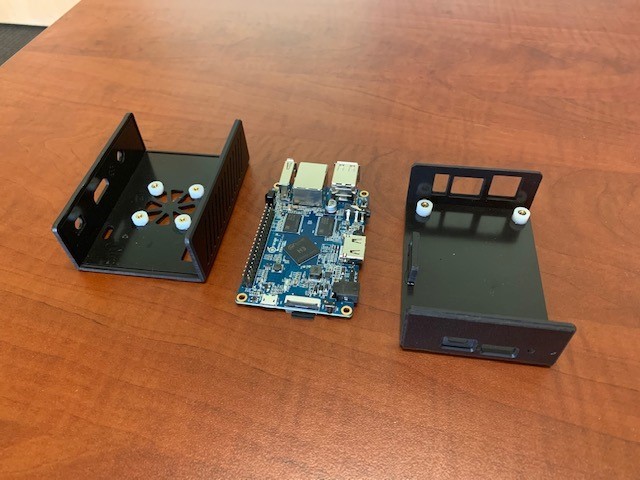
Dans cet exemple, le boîtier plastique sur mesure maintient la carte en place grâce à des rainures internes et à la face intérieure du boîtier. Si vous ne vouliez pas d’accès à la carte SD, il faudrait éloigner la carte de cette face intérieure. Nous utiliserions alors des colonnettes cylindriques (aussi appelées bossages ou entretoises). Nous faisons pénétrer à chaud des inserts filetés en laiton dans les colonnettes à l’aide d’un fer à souder. Des logements circulaires usinés dans le fond assurent l’alignement et le collage.
La liste des options est presque infinie : couleur et épaisseur du plastique, types de texture. Vous pouvez aussi choisir les composants à laisser apparents, inverser les « C », ajouter des pattes de fixation ou maintenir le boîtier assemblé par des languettes.
Tout commence par une discussion avec le dessinateur CAO sur l’aspect que vous souhaitez donner à votre boîtier.