Avant de nous envoyer un modèle, un ingénieur veut en général savoir quatre choses : si les pièces vont s’ajuster, en combien de temps elles arriveront, si quelqu’un l’aidera pour la conception, et ce qui se passe quand celle-ci évolue. Ci-dessous, nos clients répondent avec leurs propres mots, cités tels quels depuis notre page de témoignages, avec les noms et les entreprises tels qu’ils y sont publiés. Après chaque groupe, nous expliquons ce qui, dans le procédé, a produit ce résultat, pour que vous puissiez juger s’il vaudrait aussi pour votre projet.
| Ce que demandent les ingénieurs | Qui en parle | Ce qui le produit |
|---|---|---|
| Ajustement | IMA North America, un client OEM, un client en ingénierie | Programmes CNC tenus à ±0,2 mm ; assemblages autopositionnants |
| Délai | Open Flight Solutions, Bossa Nova Technologies, un responsable des achats, un fabricant d’appareils | Pas de moule ; prototypes en 3 à 21 jours ouvrés |
| Aide à la conception | Bossa Nova Technologies, Open Flight Solutions, GWC Technologies | Un ingénieur par projet ; revue d’ingénierie de chaque modèle |
| Modifications | Halytech, Sensata | Modifier, c’est éditer le programme |
| Qualité dans la durée | Futrex, Spectrum International, un responsable qualité | ISO 9001:2015 ; commandes répétées produites à partir du même programme |
Ajustement : des pièces qui s’assemblent comme sur le plan
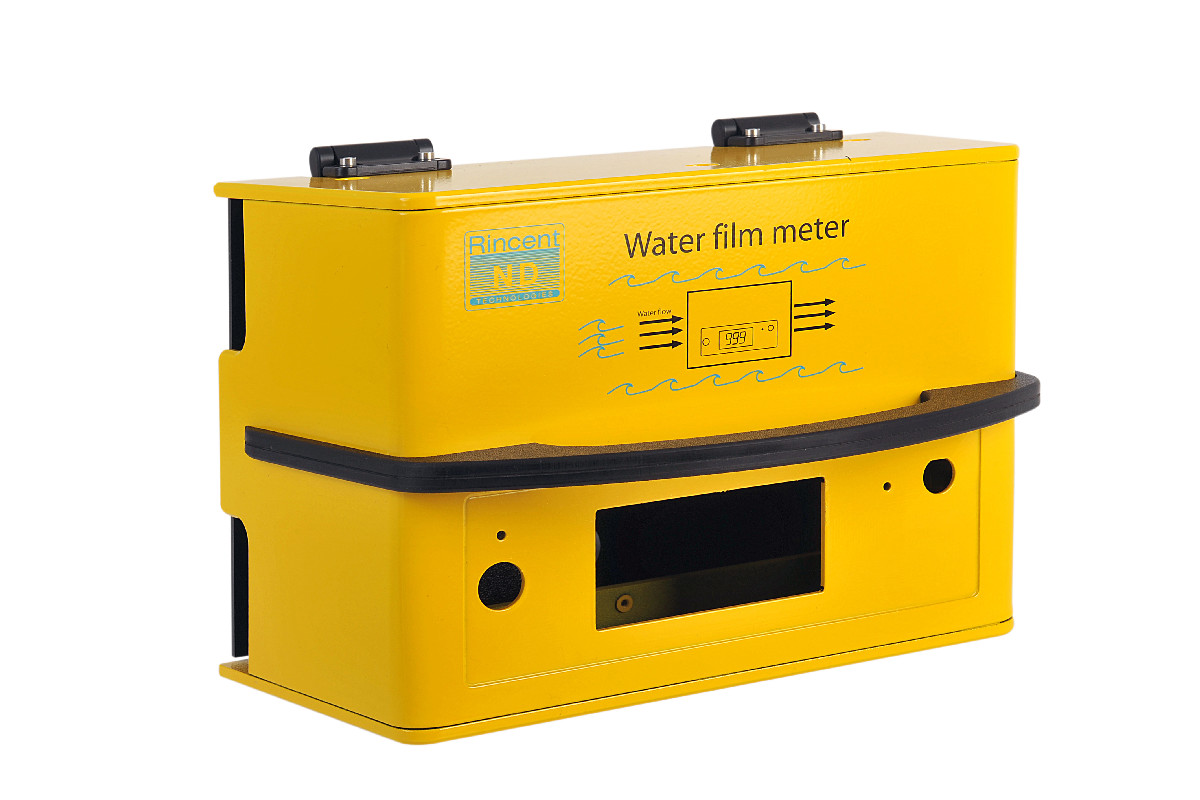
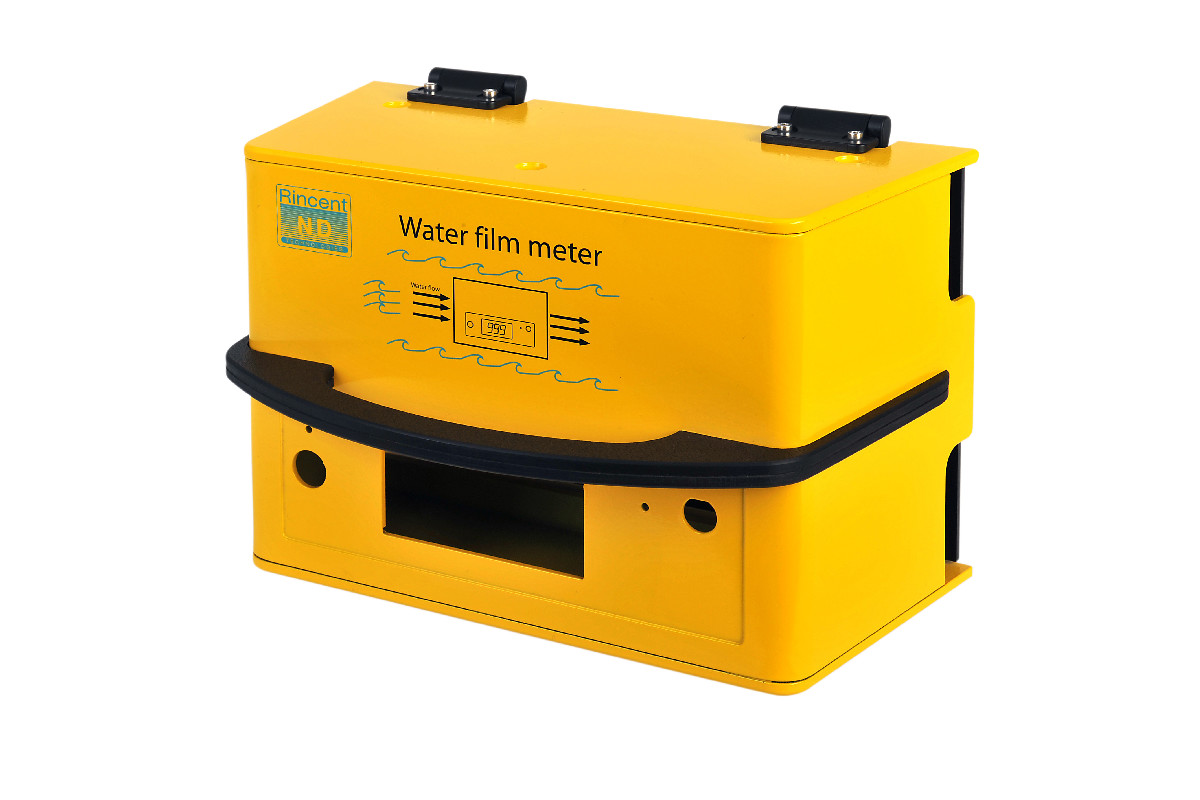
Mark F. Brunyak, concepteur mécanique chez IMA North America, a écrit que le boîtier « s’ajuste parfaitement » et qu’il aurait « une autre commande, plus petite, à vous faire chiffrer en début de semaine prochaine ». Tilo, client en ingénierie, a écrit à propos d’un sous-rack :
« Le sous-rack s’ajuste à merveille. Merci pour tout le travail que vous avez fourni sur l’ensemble du projet. J’ai hâte de poursuivre notre collaboration sur la phase suivante. »
David S., client OEM, a comparé un boîtier de série à celui qu’il remplaçait :
« Ils sont bien plus fonctionnels que notre ancien boîtier et, surtout, très faciles à monter : 4 vis, contre 18 vis, du collage et un logo autocollant sur l’ancien. »
Ce qui l’explique. Chaque ouverture, chaque logement et chaque position de colonnette vient d’un programme CNC tenu à ±0,2 mm sur le développé, et les assemblages à rainure et languette sont conçus pour un ajustement exact aux tolérances extrêmes : les pièces se positionnent d’elles-mêmes au collage. Dans un corps collé au solvant, les vis ne servent que là où le boîtier s’ouvre, et un logo imprimé sur le panneau remplace l’autocollant. La réserve : l’ajustement ne vaut que ce que vaut le modèle de ce qui va à l’intérieur ; envoyez donc le circuit imprimé avec ses connecteurs modélisés.
Délai : des semaines, pas des mois
Steve Sokol, fondateur d’Open Flight Solutions, à propos du boîtier du récepteur FlightBox : « Nous avions d’abord envisagé l’injection plastique, mais avec nos volumes, l’outillage n’aurait jamais été amorti. » Et sur le calendrier :
« Il n’a fallu qu’une semaine pour arrêter la conception et obtenir un prototype, et nous étions en production la semaine suivante. »
Sebastien Breugnot, de Bossa Nova Technologies : « Il leur a fallu 10 jours ouvrés après validation pour réaliser le prototype. » Gary Latimer, responsable des achats : « Quoi que vous ayez fait pour réduire les délais, nous vous en sommes très reconnaissants. » Jay, fabricant d’appareils : « En accélérant la fabrication de notre boîtier plastique sur mesure, vous nous avez ouvert des portes : nous avons pu tenir nos échéances pour des conférences stratégiques, des clients et des événements. »
Ce qui l’explique. Il n’y a pas de moule à usiner, et un moule demande au moins 8 semaines. Les devis arrivent sous 48 heures, les prototypes en 3 à 21 jours ouvrés selon la complexité, et la production trois semaines après le bon de commande. Une semaine, comme pour FlightBox, se situe vers le bas de cette fourchette ; le boîtier multicolore de Bossa Nova, avec vis cachées et porte latérale aimantée, a demandé 10 jours ouvrés après validation. Tablez sur la fourchette, pas sur le meilleur cas.
Aide à la conception : des idées que vous n’aviez pas demandées
Sebastien Breugnot, à nouveau : « Nous devions masquer les vis et voulions un boîtier multicolore ; ils ont même eu l’idée d’utiliser des aimants pour notre porte latérale. » Steve Sokol : « Toolless a transformé notre modèle de prototype, conçu pour l’impression 3D, en une conception incroyablement solide et esthétique, à un prix compatible avec notre budget. » Dave Braumann, de GWC Technologies Inc. :
« J’ai été ingénieur qualité chez Rockwell pendant 9 ans et je suis plutôt perfectionniste. Votre professionnalisme et votre rigueur pour faire évoluer notre capot sont très appréciés. »
Ce qui l’explique. Pour chaque projet, un ingénieur fait office de chef de projet et vérifie chaque modèle au regard des règles de l’atelier avant de chiffrer, en ajoutant les assemblages à rainure et languette et les compensations de pli. Un modèle conçu pour l’impression 3D ou le moulage doit en général être redessiné pour la plaque : les surfaces à double courbure deviennent des courbes dans une seule direction, les nervures moulées deviennent des nervures collées, et les clips moulés laissent place à des vis dans des inserts, à des aimants ou à un clipsage à rainure et languette. Notre étude de cas sur un boîtier de haut-parleur montre une conception dessinée pour le moulage par injection et convertie de cette façon, et la page services de conception de boîtiers explique le déroulement d’un projet qui part d’un croquis.
Modifications : des révisions sans nouvel outillage
Stevan Palos, directeur de Halytech Pty Ltd, qui commande depuis l’Australie :
« Bien que nous soyons en Australie, toutes les livraisons ont été rapides et sans le moindre souci, y compris un fret aérien très compétitif grâce à leur partenariat avec FedEx. Nos demandes de petites modifications de conception et d’ajustements de production ont été traitées rapidement et avec professionnalisme. »
Andre Baca, de Sensata : « Merci beaucoup pour votre patience et pour tout le travail qui nous a permis de recevoir ces pièces à temps, et merci d’avoir intégré mes modifications de dernière minute. »
Ce qui l’explique. Un port déplacé, une colonnette ajoutée ou un boîtier redimensionné est une modification de programme, pas une modification de moule. Selon la complexité, elle est souvent gratuite, et les modifications simples peuvent être intégrées à la volée, même en cours de série. La seule réserve tient au calendrier : les pièces déjà usinées dans l’ancienne révision restent dans cette révision, si bien qu’une modification coûte le moins cher avant le lancement de la série.
Qualité et approvisionnement sur la durée
Gavin, responsable qualité : « Le contrôleur qualité a été très impressionné : il a testé et inspecté le boîtier de très près, sans trouver le moindre défaut. J’ai aussi été impressionné par l’épaisseur des parois latérales. » Carole Rosenthal, présidente de Futrex, Inc., à propos du capot de manchon en plastique que nous fabriquons pour l’entreprise : « C’est une pièce complexe, et nous apprécions votre rigueur : elle est toujours livrée à temps, avec un haut niveau de qualité. » George Bekov, président de Spectrum International, Inc. : « Ils fournissent Spectrum depuis 2002. » Bossa Nova : « Nous sommes clients de Toolless depuis plus de 7 ans. »
Ce qui l’explique. Chaque lot est contrôlé dans le cadre de notre système qualité ISO 9001:2015. Comme chaque détail vient d’un programme et non du réglage d’un opérateur, une commande répétée cette année correspond au prototype de l’an dernier : c’est ce qui rend possibles les relations d’approvisionnement sur de longues années. Épaisseur de paroi, renforts d’angle et nervures sont choisis en fonction des exigences de chute et de charge, et non par défaut.
Ce que les témoignages ne disent pas
Ce sont des clients qui ont choisi d’écrire : lisez leurs mots comme la preuve de ce que le procédé sait faire, pas comme une promesse sur votre pièce. Ils passent sous silence trois choses :
- Les limites. Les lignes de joint sont visibles, les plis traversent toute la largeur d’un panneau, et les courbes se forment dans une seule direction. Notre article sur les limites des boîtiers fabriqués en plaque les passe en revue, chacune avec sa solution de contournement.
- Le point de bascule. FlightBox nous a choisis parce que ses volumes n’auraient jamais amorti un outillage. Pour une conception stable produite par séries de plus d’un millier de pièces environ, un moule commence à se justifier.
- Votre géométrie. Le seul vrai test, c’est un devis et un prototype de votre propre conception.
Envoyez votre modèle depuis notre page d’envoi de fichiers CAO ; s’il a été dessiné pour l’impression 3D ou le moulage, nous signalons les modifications dont le procédé en plaque a besoin. Un ingénieur vous répond sous un jour ouvré, et le devis suit sous 48 heures.