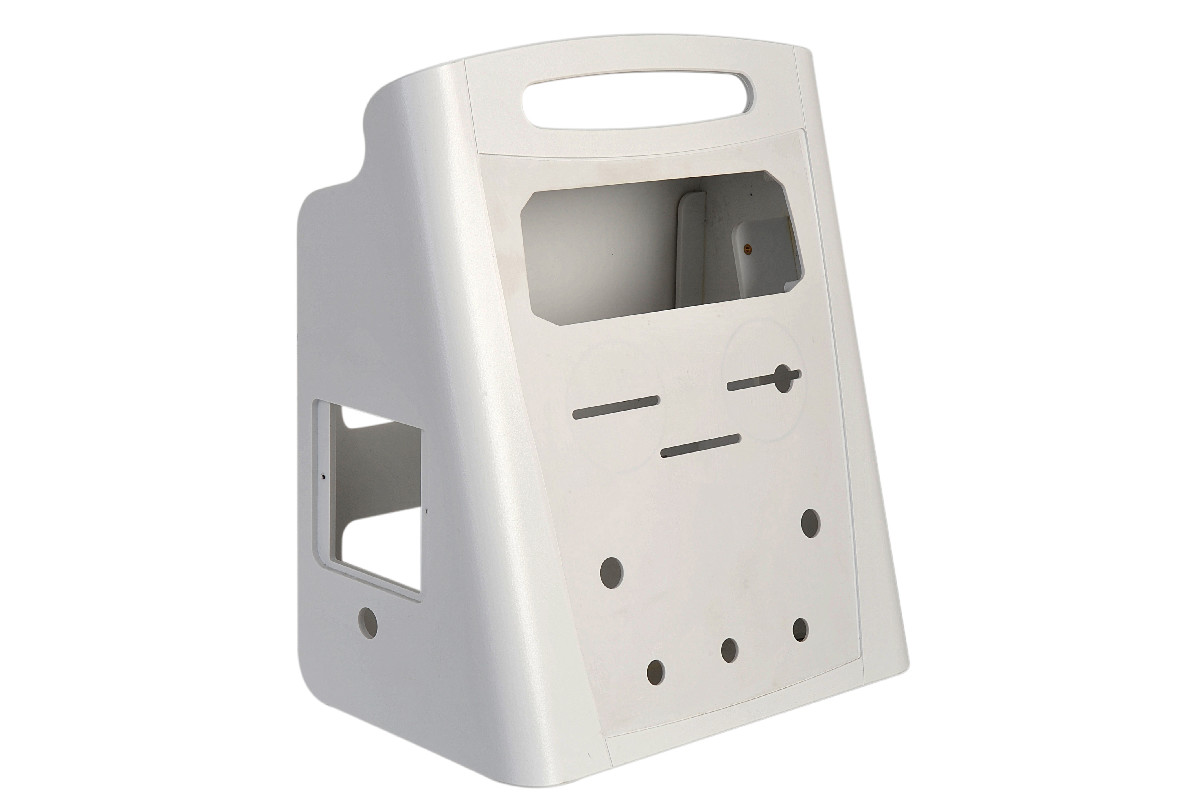
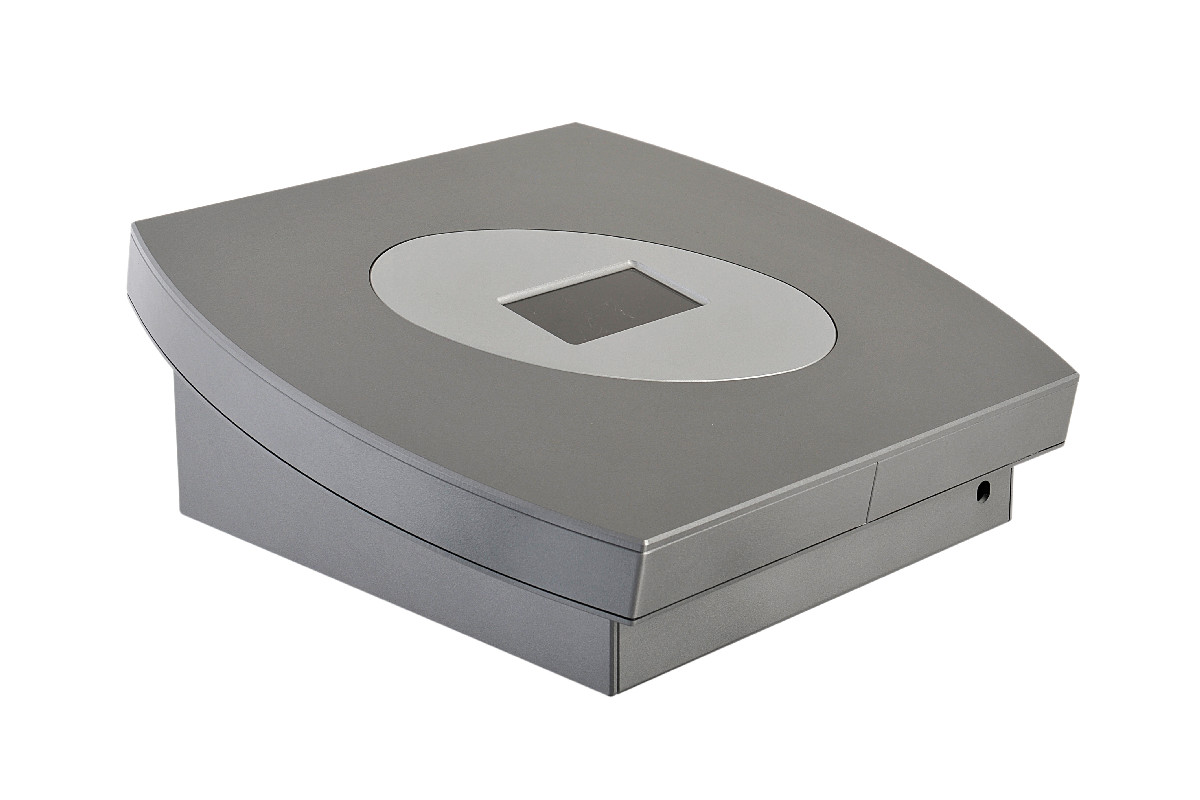
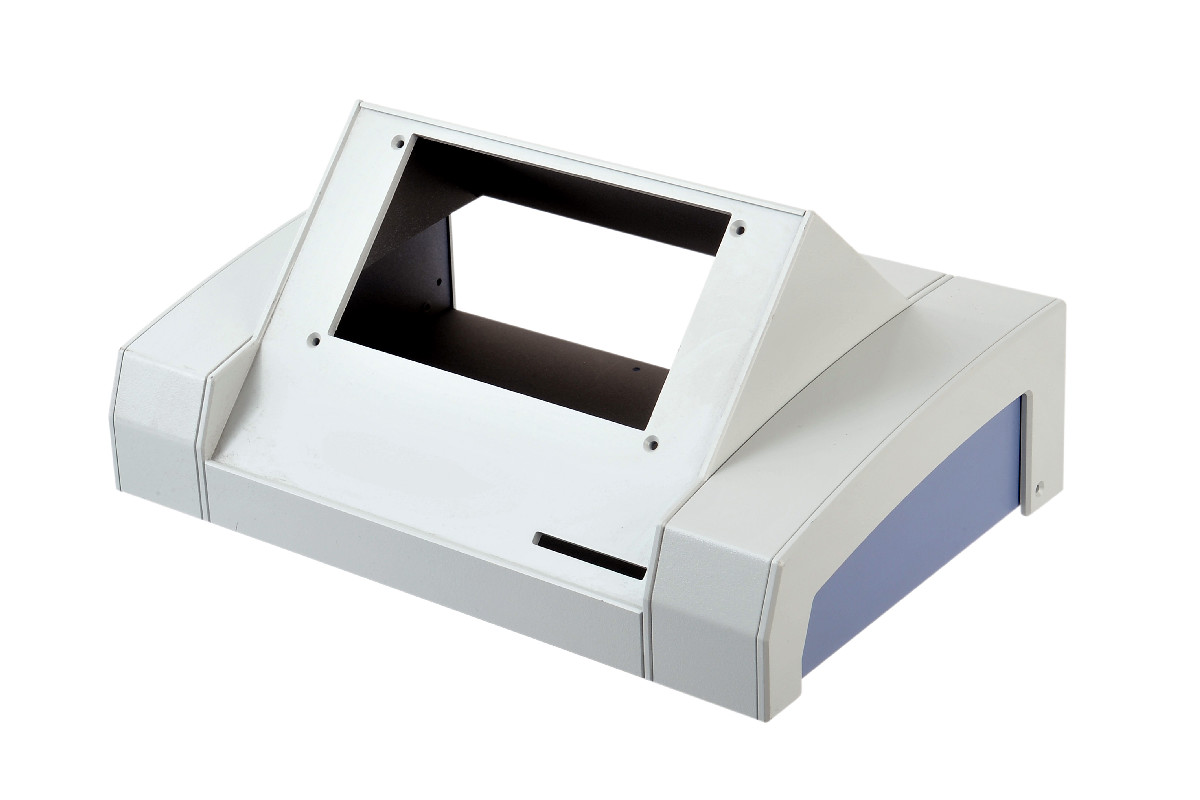
ハンドヘルドの神経医療機器は小型で、一人ひとりの手元で使われる機器です。携帯型脳波記録の最中に患者が押すイベントボタン、神経伝導検査で臨床スタッフが手足に当てる刺激装置、何日もベルトに留めておく記録装置などがあります。こうした機器の筐体は、目で見られる前に手で評価されます。
本記事では、樹脂板加工の筐体が手になじむかどうかを決める要素として、形状、重量、操作部、電池ぶた、落下を取り上げます。あわせて、樹脂板加工が適さず、成形品のシェルのほうが適している範囲についても説明します。
3種類の機器、3通りの持ち方
| 機器 | 持ち方 | もっとも重要な点 | 樹脂板加工での対応 |
|---|---|---|---|
| 患者用イベントマーカー | 患者が手元に置き、症状が出たときに押す。ベッドの中で使うことが多い | 手探りで見つかる1つのボタン、誤操作の防止 | ボタンを凹部に収め、盛り上げ印刷の目印を付けた小さな箱 |
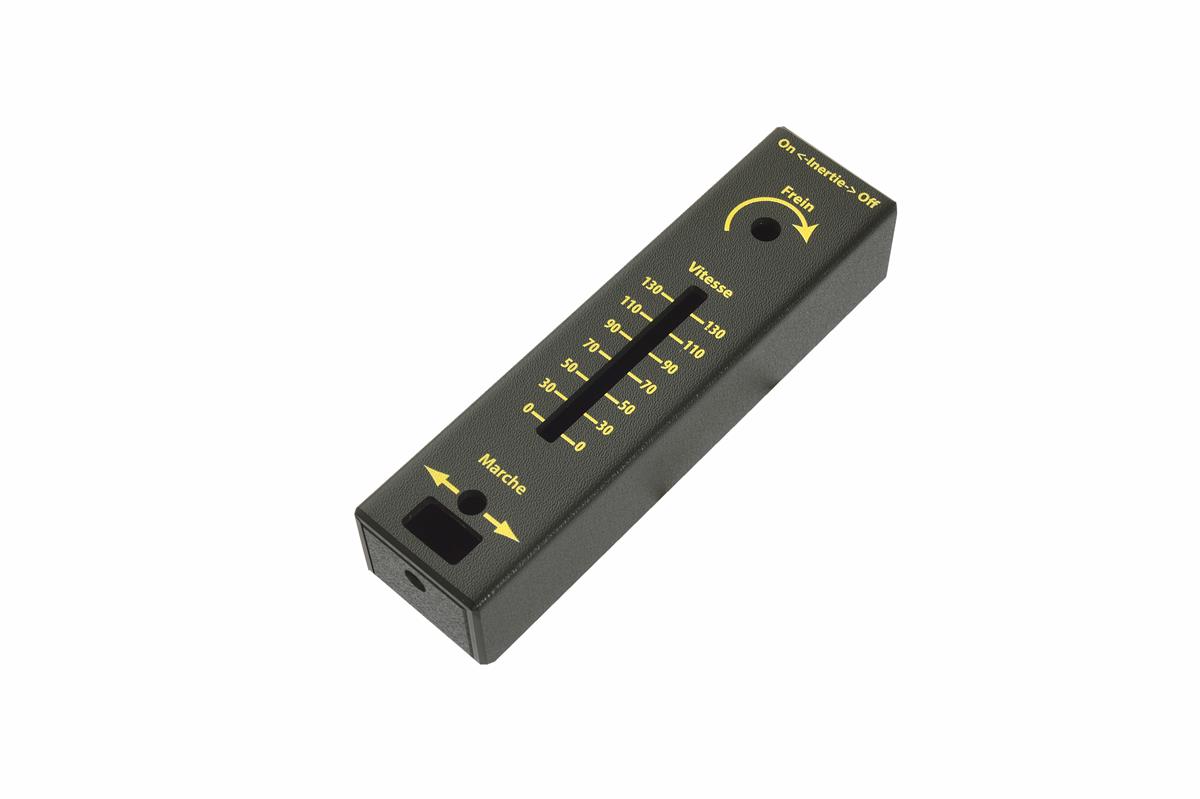
| ハンドヘルド刺激装置 | 臨床スタッフが太めのペンのように持ち、皮膚に押し当てる | 細い断面、親指で操作するボタン、重量バランス、後端からのケーブル引き出し | 1枚の樹脂板を細長く巻くように曲げ、両端をキャップでふさぐ |
| 携帯型記録装置 | ベルト、ポーチ、ストラップに付けて1日以上使う | 平らな背面、薄さ、電池へのアクセス、確実なクリップ | 真鍮インサートでベルトクリップを固定する2ピースシェル |
断面で考える:樹脂板で作れる形、作れない形
樹脂板で製作するハンドヘルド筐体は、1つの断面を1方向に延ばした形として設計するのが最適です。最大115°の曲げ、最大45°の逆曲げ、一方向に丸めた曲面で断面をつくり、平らな端板か面取りした端板でふさぎます。丸みのある背面、くさび形の断面、ツートンの巻き付けは、すべてこのルールの範囲に収まります。
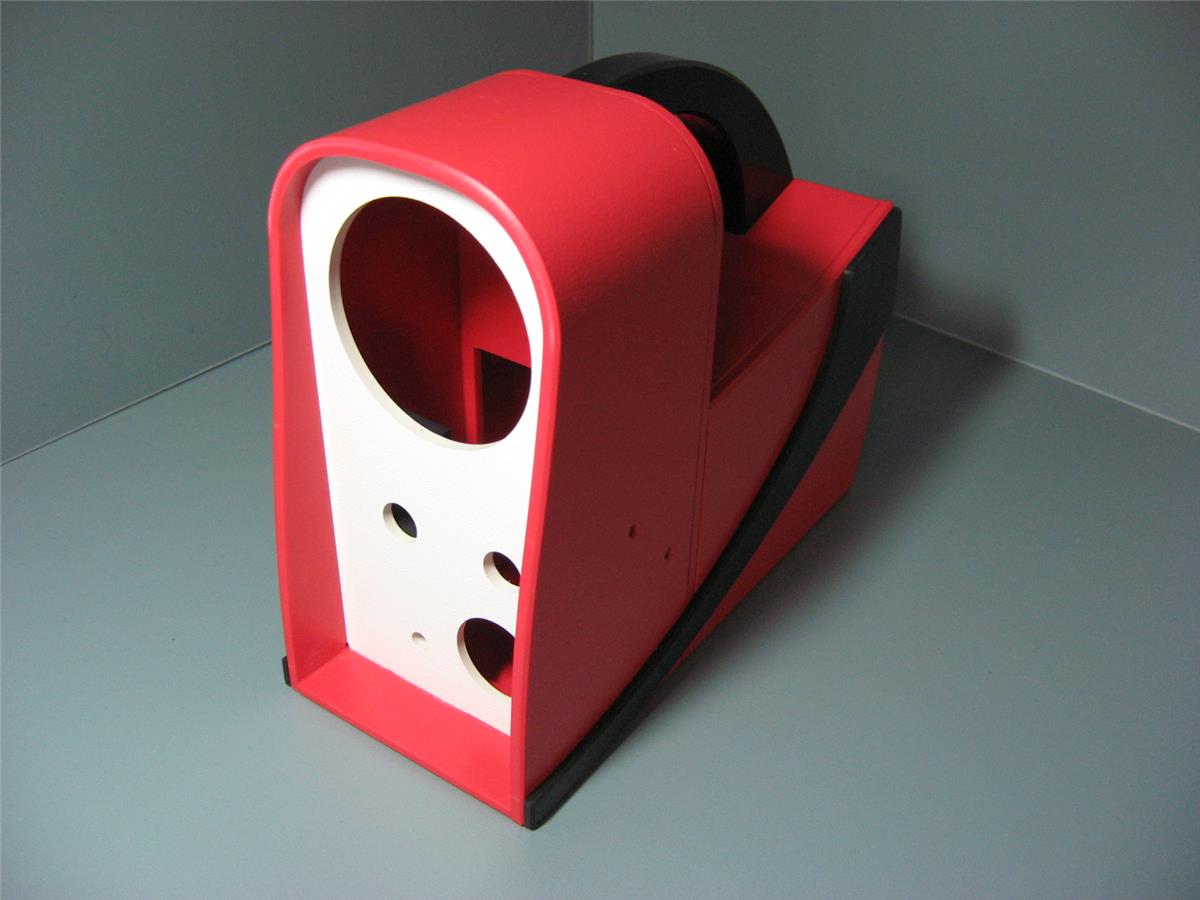
手が触れるエッジの形は2通りの方法で決まります。曲げ部の外側の半径は材料の厚み1枚分なので、3mm厚の樹脂板なら3mmです。切削したエッジにはR1、R2、R3mmを付けられますが、3mm厚の樹脂板ではR2mmが最大です。ルーターのベアリングが当たる平坦部を残す必要があるからです。手のひらに沿うすべてのエッジには、板厚が許す最大のRを指定してください。
樹脂板でできないこともあります。パソコンのマウスのような二次曲面、深い指溝、一体成形のソフトグリップ、2mm未満の薄い壁です。確実なスナップフィットのふたも作りにくいため、ふたはねじで留めます。握りを手のひらに合わせて立体的に造形する必要があり、金型に見合う数量が見込めるなら、射出成形が適した工法です。曲げ加工が得意とする形は、ハンドヘルド筐体のページでご覧いただけます。
重量:シェルが占める割合は小さくない
計算例を示します。外形120×60×25mmの記録装置用筐体を3mm厚のABSで作ると、プラスチックの体積は約63cm³です。密度を約1.05g/cm³とすると、インサート、窓、ねじを除いて約65gになります。2mm厚の樹脂板なら、同じシェルで約45gです。アルカリ単3電池は1本約23gなので、3mm厚の筐体は電池2本より重くなります。
そのため、ハンドヘルド筐体には通常3mm厚を使い、4mmや6mmは持ち手付きの大型ユニット用としています。さらに薄い樹脂板も使えますが、インサートやボスの周囲には肉厚が必要なため、板厚は設計レビューで面ごとに決めます。
重さと同じくらい、配置も重要です。刺激装置なら電池を後方に寄せ、長時間の検査でも先端が重く感じないようにします。ベルトに着ける記録装置なら重い部品を背面側に寄せ、装置が体から離れてぶらつかないようにします。
親指が自然に届く位置に操作部を置く
主な操作部は、自然に握ったときに親指が置かれる位置に配置します。その位置は画面上ではなく、実際の手でモデルを握って確かめてください。刺激装置では、トリガーを親指の下に置き、強度の調整部は、プローブを当て直すときにぶつけないよう、意識して指を伸ばさないと届かない位置にします。
- 刺激を変える操作部はガードする:ボタンを切削したポケットに沈めるか、接着した凸状の枠で囲みます。
- イベントボタンを手探りで見つけられるようにする:TEXTUR3Dの盛り上げ印刷なら暗い中でも指で感じ取れます。ボタンを少し沈めておけば、患者が上に横になったときの誤操作も減らせます。
- メンブレンキーパッドは切削した凹部に収める:クリアランスは片側約0.25mm(0.010インチ)とします。キーパッドの裏に補強用の板が必要になる場合もあります。
- 表示は印刷する:ラベルに頼らず、操作部の横に直接印刷します。
手が不意に触れない電池ぶた
電池ぶたは、使用中に指で押す位置から離れた背面に配置し、面一に収まるようにします。指の下でたわんだり、がたついたりするふたがあると、機器全体が安っぽく感じられます。
当社の設計ルールでは、裏にフレームを設け、真鍮インサートにねじで留めるふたを推奨しています。締結具を使わないスライド式のふたにはフレームかアンダーカットが必要で、樹脂板の加工でしっかりしたスナップを作るのは困難です。落下時には電池が内側からふたを押すため、摩擦で留めるスライド式のふたが開いてしまう場面でも、ねじ止めしたふたなら閉じたままです。充電式のユニットなら、底面に充電接点を設け、同じ樹脂板でクレードルを作れば、ふた自体が不要になります。
手の高さからの落下
ハンドヘルド機器は必ず落とされます。曲げて溶剤接着した筐体は、同等の材料で射出成形した部品と同じ強度を持ちます。当社はハンドヘルドの試作品をリリース前に落下試験し、改善点をプログラムに反映しています。
- 角はできるだけ曲げで作る:曲げ部は材料が連続していますが、接着した角は接合部に頼ることになります。どうしても接合部になる角には、内側にコーナー補強材を入れます。
- 窓は衝撃を受けるかどうかで選ぶ:アクリル窓は裏側から接着でき、ほとんどのディスプレイに適しています。衝撃を受ける窓にはポリカーボネートを使い、溶剤接着できないためベゼルで押さえます。
- ストラップの取付部を設ける:もっとも安上がりな落下対策は、そもそも落とさないことです。ストラップはインサートを介して背面にねじ止めします。
- ケーブルは後端から引き出す:作業する先端と親指の操作部から離し、切削した穴に取り付けた市販のストレインリリーフを通します。
インサート、ふた、窓のルールは機能部品と金具のページに、曲げとエッジの制約は筐体設計ガイドにまとめています。
決定の前に、試作品を手で持って確かめる
3Dプリントはサイズと握りを確認する最初の手段として十分で、翌日には用意できます。形状が固まってきたら、3〜21営業日で製作できる樹脂板加工の試作品を臨床スタッフに渡し、検査1回分を通して実際に使ってもらってください。その後でボタンを移動してもプログラムの修正で済み、承認された試作品がそのまま量産の初品になります。
最小発注数量はなく、この工法がもっとも経済的なのは100〜10,000台の範囲です。設計が安定し、1回の生産が数千台規模になると、金型の費用を回収できるようになります。その場合は当社からそうお伝えします。
基板と電池、そして機器の持ち方がわかるスケッチや写真をお送りください。この工法に合った断面形状をエンジニアがご提案します。CADデータはこちらから送れます。