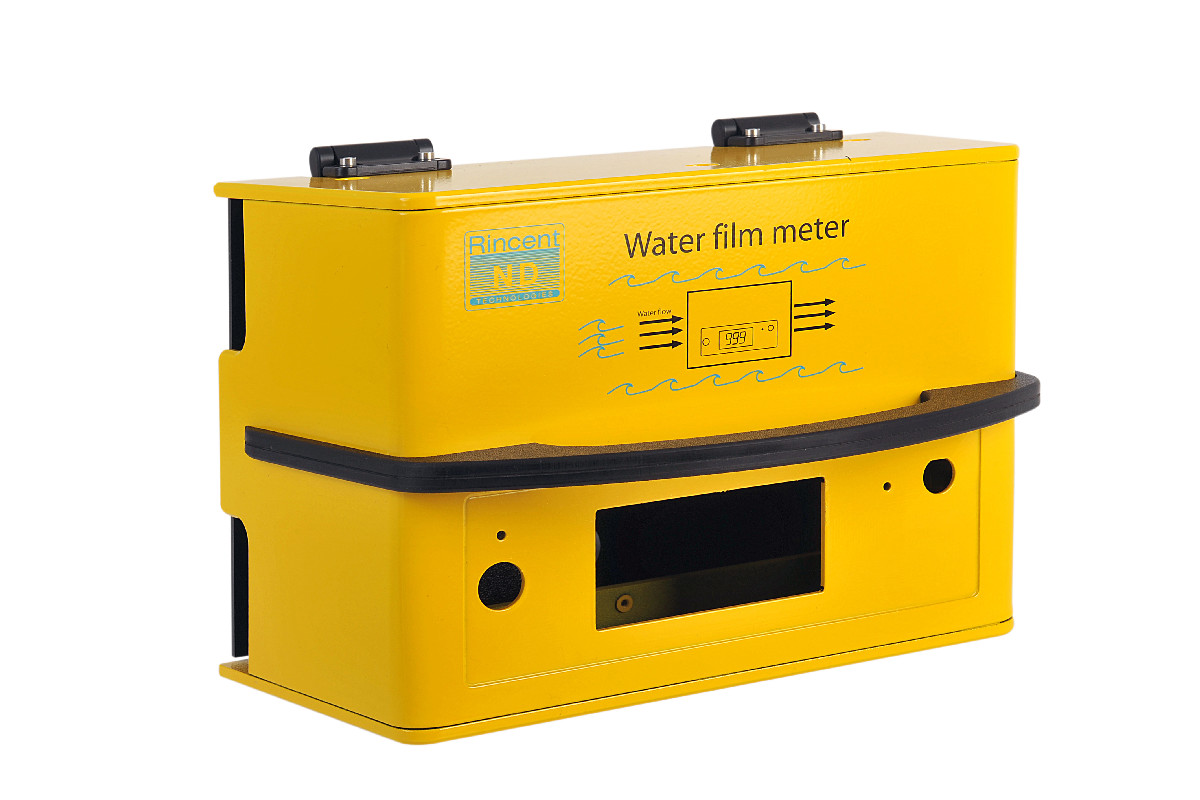
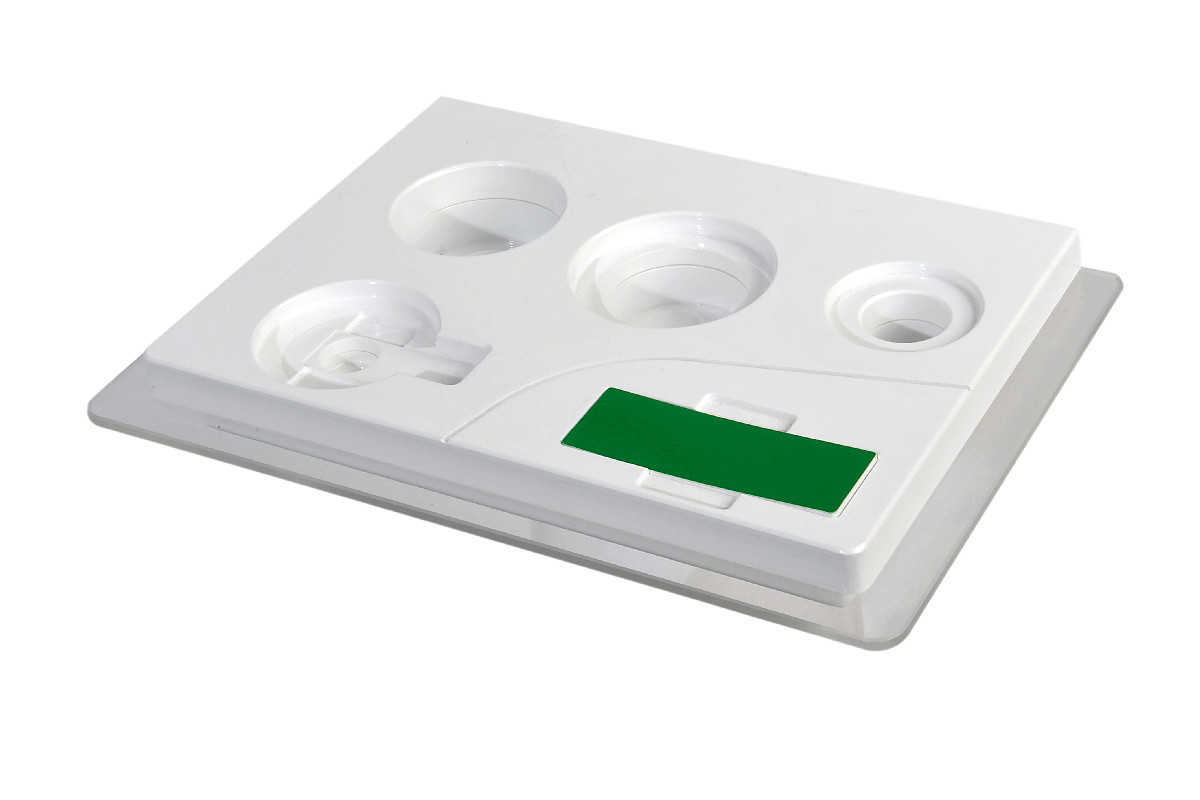
当社のお客様は例外なく、製品の寿命の中で少なくとも1回は筐体を改訂します。基板の改版でコネクターの位置が変わる、表示部のサイズ違いが加わる、販売代理店がふたに自社のロゴを入れたいと言ってくる、といった具合です。射出成形のハウジングでは、そのどれもが金型に関わる判断になります。樹脂板加工のハウジングでは「工具」にあたるのがCADモデルとCNCプログラムなので、ほとんどの変更はデータの修正で済みます。
それでも、この自由度を生かすには規律が必要です。この記事では、変更を影響の大きさで分類する方法、リビジョンの付け方、包括発注の途中で設計を変更する方法、補修部品用に旧リビジョンを供給し続ける方法を解説します。
金型で改訂する場合と、プログラムで改訂する場合のコスト
金型は1つの形状のためだけに彫り込まれています。肉厚を増やす、ボスを高くするなど、金型の鋼材を削る変更は比較的容易な部類です。ポートを移動したり開口部を広げたりするには、溶接や入れ子で鋼材を足し、再加工し、試作成形をやり直す必要があり、変更が大きければ金型そのものが使えなくなります。どの工程も金型メーカー待ちになり、新しい金型の製作には最低8週間かかります。
当社の工法では、同じ変更が展開図とCNCプログラムの修正で済みます。複雑さによっては費用がかからないことも多く、かかる場合でも金型修正に比べればわずかです。そのほかの比較は、射出成形との比較で具体的な数字とともに示しています。
| 変更内容 | 射出成形のハウジング | 樹脂板加工のハウジング |
|---|---|---|
| 開口部の移動・拡大 | 金型修正(鋼材の追加) | CNCプログラムの修正 |
| 新しい通気パターン | 金型修正 | CNCプログラムの修正 |
| ボスやインサートの移動 | 金型修正 | CNCプログラムの修正 |
| 表示文字やロゴの変更 | シルク印刷やパッド印刷の版の新規作成 | 印刷データの修正 |
| 外形寸法の変更 | 通常は金型の新規製作 | 新しい展開図 |
| 肉厚の変更 | 金型修正または新規製作 | 新しい展開図 |
プログラム修正、新しい展開図、新規設計
変更の小ささは一様ではありません。判断の目安は、その変更が既存の展開図の中に収まるかどうかです。
- プログラム修正:部品、曲げ、接合部は変わらず、面の上の何かが変わる場合です。コネクター開口部の移動、通気パターンの追加、ボスの移設、印刷アートワークや彫刻の変更などがこれにあたります。はめ合いに関する疑問のほとんどには、現在の試作品ですでに答えが出ています。
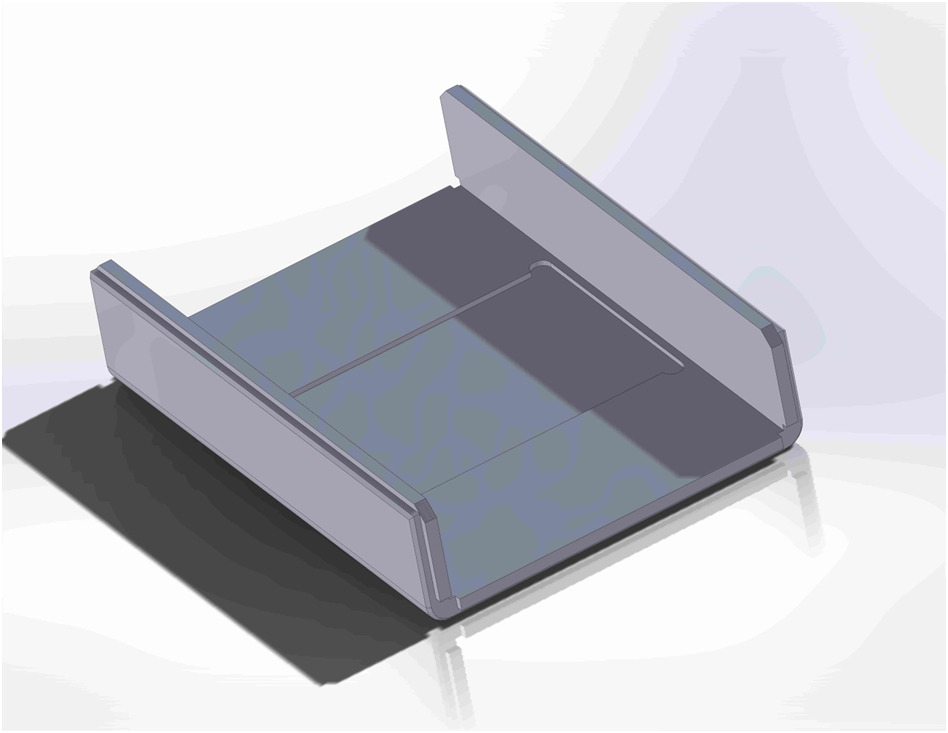
- 新しい展開図:部品の形状が変わる場合です。外形寸法の変更、曲げの追加や移動、曲げ線をまたぐことになった形状、板厚の変更などがこれにあたります。板厚の変更は、見た目以上に影響が広がります。外形寸法は曲げ1か所ごとに材料の厚さ1枚分だけ大きくなるため、3mmから4mmの樹脂板に変えると、内寸が同じでも曲げるすべての部品が変わります。新しい試作を見込んでください。
- 新規設計:構造が変わる場合です。接着していたふたを取り外し式にする、1つの本体を2つのシェルに分ける、材料をABSからポリカーボネートに変える、などがこれにあたります。ポリカーボネートは溶剤接着ができないため、ABS版で接着していた箇所に曲げ、インサート、ベゼルが必要になります。たまたま同じ基板を使う新しい筐体として扱ってください。
当社のリリース手順も、同じ区分に従っています。変更のない再注文は、受注伝票から作業指示書(トラベラー)を再発行してリリースします。変更を伴う再注文は設計部門に戻り、作業指示書が工場に回る前に設計者が承認します。改訂したモデルは、その前にお客様にもご承認いただきます。
品番とリビジョン記号
切削部品ですでに使っている構成管理のルールを、そのまま適用します。新旧の部品が形状、はめ合い、機能のいずれかで互換性を失うなら、新しい部品には新しい品番を付けます。互換性が保たれるなら、新しいリビジョン記号を付けます。
たとえば、新しい基板に合わせて開口部を移動したふたは、外観が同じでも旧基板には合わないため、新しい品番が必要です。表示文字の修正や、どちらの基板でも問題のない通気パターンの変更なら、リビジョンの更新で済みます。
部品そのものに表示を入れてください。2つのリビジョンの違いが、開口部1つの2mmのずれだけということもあり、受入検査の担当者には見分けがつきません。品番とリビジョンは内面にUV印刷します。印刷位置は開口部と同じモデルで管理でき、工具も不要で、ラベルのようにはがれ落ちることもありません。品番とリビジョンはすべての発注書に記載し、各リビジョンの承認済みモデルはお客様のPDMシステムで管理してください。当社はモデルをprt、igs、stp、stl、sldprtの各形式でお返しし、設計はお客様のものです。
生産途中での設計変更
単純な変更なら、ロットの合間に、必要であればロットの途中でも反映できます。包括発注では、計画された各分納が自然な切り替えのタイミングになります。切り替えを混乱なく行うには、次の4つを決めておきます。
- 適用時期:新しいリビジョンを適用する分納またはシリアル番号と、それに対応する基板のリビジョンを指定します。
- 旧在庫:旧リビジョンの完成品を旧基板向けに出荷するか、補修用の在庫にするか、廃棄するかを決めます。需要に合わせた分納なら、1回の大ロットよりも旧在庫は少なく済みます。
- 確認用の製作:はめ合いに影響する変更では、分納を切り替える前に新リビジョンを1〜2台発注します。1〜2台にはセットアップ費用がかかりますが、基板に合わない500台のハウジングに比べればはるかに安く済みます。
- 書類:図面、発注書の明細、検査基準をまとめて更新し、受入検査が正しいリビジョンで照合できるようにします。
このサイクルは珍しくありません。500台を生産して改訂し、さらに500台を生産してまた改訂し、そのうえで金型に投資できるほど設計が安定したかを判断するお客様が多くいます。
次の改訂を小さく済ませる設計
次の変更がプログラム修正で済むか、新しい展開図になるかは、初期段階のいくつかの選択で決まります。
- 変わりやすい形状は平らな面に置く:曲げ線や接合部の近くにあるコネクター開口部や通気口は、少し動かしただけでそれらにぶつかります。動く可能性の高い形状の周囲には余裕を残してください。
- コネクターは1つの部品にまとめる:すべてのポートを、接着で取り付ける別体の端面パネルか背面パネルに集めておけば、基板の改版で変わる展開図は3つではなく1つで済みます。
- 設計が固まるまでは標準色を使う:特注色には約900kg(2,000ポンド)の樹脂板を先に購入する必要があり、板厚が変わる改訂があれば残った在庫は使い道を失います。白、黒、ライトグレー、ダークグレーの標準ABSにブランドを印刷すれば、改訂の自由度を保てます。
- アートワークはステッカーではなくモデルに入れる:印刷した表示文字ならデータの修正で動かせますが、貼付ラベルでは手元のラベルを廃棄して刷り直すことになります。
こうした制約を決める曲げと接合のルールは、筐体設計ガイドで解説しています。
補修用に旧リビジョンを供給し続ける
金型を修正すると、2つ目の金型に投資していない限り、旧リビジョンは失われます。プログラムなら、複数のリビジョンが共存できます。市場にあるRev Bの機器の交換用ふたは、記録された材料と色でRev Bのプログラムをもう一度流すだけです。すべての形状がプログラムから加工されるため、再注文品は前回のものと一致します。
役立つ習慣が2つあります。1つは、各リビジョンに形状だけでなく材料、板厚、色も記録することです。後のリビジョンで難燃グレードに変わっている可能性があるためです。もう1つは、補修部品を包括発注の独立した明細として登録することです。そうすれば補修部品は、セットアップ費用のかかる1台だけの注文にならず、計画された分納に載せられます。変更の進め方について詳しくは、設計変更のページをご覧ください。
改訂を予定しているなら、現在のモデルに簡単な変更リストを添えてお送りください。正式に決める前に、それぞれの変更がどの区分に当たるかをお知らせします。アップロードはCADデータのページから行えます。