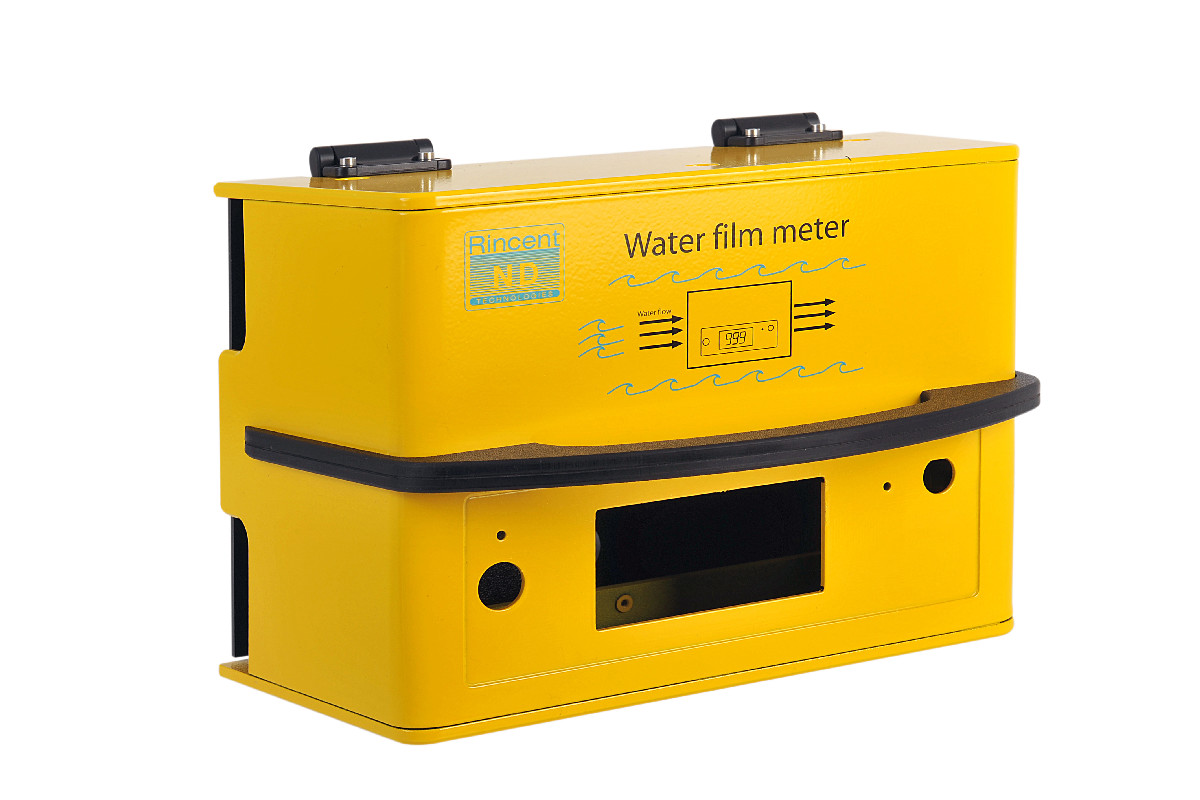
Commencez chaque boîtier en ABS d’usage général, et n’en changez que lorsqu’une exigence vous y oblige. Environ 80 % de ce que nous fabriquons est en ABS d’usage général, car il couvre la plupart des boîtiers au coût le plus bas. Les cinq autres plaques que nous stockons répondent chacune à une exigence que l’ABS ne peut pas satisfaire.
Voici l’ordre dans lequel nous procédons, un tableau de décision et les règles d’épaisseur qui vont avec.
Pourquoi l’ABS d’usage général est le choix par défaut
Notre plaque standard est l’ALLEN 552/LXS, un ABS à haute résistance aux chocs classé UL94 HB. Nous la stockons en blanc, noir, gris clair et gris foncé, en 3, 4, 6 et 8 mm. Sa face extérieure est texturée d’origine : un boîtier fini a l’aspect d’une pièce de série, sans peinture. Elle s’usine proprement, se plie de façon prévisible sur la plieuse thermique et se colle au solvant en un corps rigide.
Connaissez ses trois limites avant de vous engager. HB est la classe UL94 la plus basse : elle ne satisfera pas une norme produit qui exige un classement V. Sans stabilisation UV, l’ABS jaunit et devient cassant après une longue exposition au soleil. Enfin, il ramollit à une température plus basse que le polycarbonate : comparez la température de fléchissement sous charge indiquée sur la fiche technique à la surface la plus chaude à l’intérieur du boîtier, et non à la température ambiante. Détails et fiches techniques sur la page boîtiers en ABS.
Quand le produit exige l’UL94 V-0
L’UL94 HB est un essai de combustion horizontale : l’éprouvette peut brûler, mais lentement. Le V-0 est un essai vertical : l’éprouvette doit cesser de brûler dans les 10 secondes qui suivent chaque application de flamme et ne doit pas laisser tomber de particules enflammées qui allument le coton placé en dessous. La classe exigée pour votre boîtier découle de la norme de sécurité selon laquelle votre produit est certifié, comme l’IEC 62368-1 pour les équipements informatiques et audio-vidéo ou l’IEC 61010-1 pour les équipements de mesure, de commande et de laboratoire, ainsi que de ce que contient le boîtier. Votre ingénieur conformité ou votre laboratoire d’essais fixe l’exigence ; nous fabriquons le boîtier dans le matériau spécifié.
Nous stockons deux plaques V-0 :
- ABS ignifugé (Royalite). Se met en œuvre comme l’ABS standard. Stocké en noir et en blanc, en 3 mm.
- Boltaron 4335. Alliage acrylique/PVC ignifugé, à haute résistance aux chocs, résistant à l’abrasion et aux produits chimiques, et d’une bonne rigidité. Son prix est comparable à celui de l’ABS ignifugé : c’est donc lui qu’il faut essayer quand le boîtier sera aussi exposé à des solvants ou à des produits de nettoyage.
Un piège : un classement UL94 est déclaré pour une épaisseur minimale. Vérifiez que la fiche technique couvre l’épaisseur que vous utilisez. Comme le Royalite est stocké en 3 mm, le plus simple pour rigidifier une conception V-0 est d’ajouter des plis, des nervures et des renforts d’angle, plutôt que d’épaissir la plaque.
Pièces transparentes : acrylique, polycarbonate ou PETG
Choisissez une plaque transparente selon la façon dont elle risque de céder.
- L’acrylique (Plaskolite OPTIX) est le plus transparent, existe en incolore cristal ou en couleur, vieillit bien en extérieur et se colle au solvant, bien au HIPS et moyennement à l’ABS. C’est le choix habituel pour les fenêtres, les capots transparents et les charnières collées. Il se fissure sous des chocs que le polycarbonate encaisserait sans broncher.
- Le polycarbonate (TUFFAK GP) est poli, stabilisé UV, très résistant aux chocs et tolère la chaleur ; il est classé UL94 HB. Il ne se colle pas au solvant : une pièce en polycarbonate se construit donc avec des plis, des inserts en laiton, des fixations et des cadres. Choisissez-le pour les pièces manipulées, exposées aux chutes, soumises à la chaleur ou installées en extérieur.
- Le PETG est transparent et durable, avec une bonne résistance aux chocs et une aptitude exceptionnelle au thermoformage ; il est classé UL94 HB. Sa tenue à la chaleur est inférieure à celle du polycarbonate.
Une plaque transparente ne cache rien. Traces d’usinage, rainures de pliage et visserie, invisibles à l’intérieur d’un corps en ABS, restent apparentes : limitez le nombre de plis, et réalisez les grandes poches en traversant la plaque, avec un insert collé. Dans un corps opaque, les fenêtres en acrylique se collent par l’arrière dans un logement ; les fenêtres en polycarbonate se montent derrière un cadre. La page boîtiers en polycarbonate et transparents donne la comparaison complète.
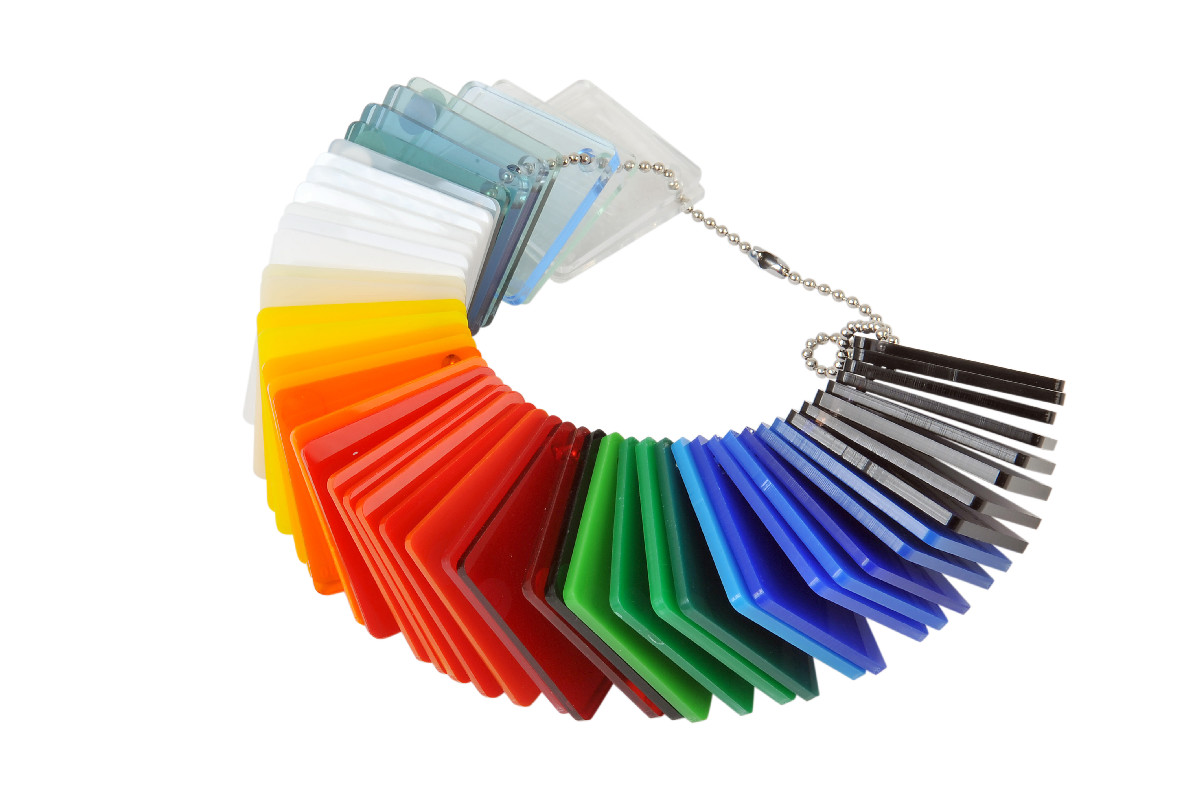
Le tableau de décision
Repérez la ligne qui correspond à votre exigence la plus contraignante.
| Exigence | Matériau | UL94 | Point de vigilance |
|---|---|---|---|
| Électronique d’intérieur, coût minimal | ABS d’usage général (ALLEN 552/LXS) | HB | Pas de classement V ; jaunit au soleil |
| La norme produit exige le V-0 | ABS ignifugé (Royalite) | V-0 | Stocké en noir ou blanc, 3 mm |
| V-0 et résistance chimique ou à l’abrasion | Boltaron 4335 | V-0 | Couleur et épaisseur à confirmer au devis |
| Transparent et résistant, chaleur ou extérieur | Polycarbonate (TUFFAK GP) | HB | Ne se colle pas au solvant |
| Transparent et durable, facile à former | PETG | HB | Tenue à la chaleur inférieure à celle du polycarbonate |
| Fenêtres, capots transparents, accents colorés | Acrylique (OPTIX) | Voir la fiche technique | Moins résistant aux chocs que le polycarbonate |
| Couleur de marque sur le corps | L’un des matériaux ci-dessus, teinté à la demande | Celui de la plaque de base | Minimum d’environ 2 000 lb (900 kg) de plaques |
Une pièce transparente qui doit être classée au feu reste le cas difficile. Le polycarbonate et le PETG que nous stockons sont HB : une fenêtre classée au feu suppose donc de se procurer une nuance de polycarbonate ignifugée et de la monter derrière un cadre. Si aucune ligne ne convient, interrogez-nous : toute plaque thermoformable est candidate, et le styrène se prête bien lui aussi au procédé. Les fiches techniques de tout ce que nous stockons sont sur la page matériaux.
Choisir l’épaisseur
Retenez le 3 mm pour la plupart des boîtiers, et le 4 à 8 mm là où une grande portée a besoin de rigidité. La physique favorise les petits pas : la rigidité en flexion d’un panneau plan croît avec le cube de son épaisseur, alors que son poids croît proportionnellement. Passer de 3 à 4 mm rend un panneau environ 2,4 fois plus rigide pour un tiers de poids en plus. Passer à 6 mm le rend huit fois plus rigide et deux fois plus lourd.
Une plaque épaisse coûte plus que du poids. Les plis longs en 6 mm ont tendance à se voiler, le 6 mm demande un chauffage plus long, et les dimensions extérieures augmentent d’une épaisseur de matière à chaque pli. C’est l’une des raisons pour lesquelles les conceptions mélangent les épaisseurs : notre produit moyen compte huit pièces en deux épaisseurs, par exemple un corps en 3 mm avec un fond en 6 mm qui reprend la charge.
Pour la résistance aux chutes, ajoutez des renforts d’angle et des nervures et renforcez les assemblages collés avant d’épaissir toutes les parois. Le poids du produit et l’exigence de chute donnent la direction : sortir indemne d’une chute ne se conçoit pas comme céder sans créer de danger. Le guide de conception de boîtier liste les limites de pliage et d’épaisseur.
Ce qu’il nous faut pour confirmer le matériau
- Le lieu d’utilisation du produit : intérieur ou extérieur, plage de température, et tout produit chimique avec lequel il sera essuyé ou éclaboussé.
- La norme de sécurité selon laquelle il sera certifié, et la classe de feu qu’attend votre laboratoire d’essais.
- La couleur : standard, accents imprimés ou teinte sur mesure.
- La quantité prévue, qui détermine si une couleur sur mesure justifie son minimum.
Un ingénieur confirme le matériau lors de la revue d’ingénierie, avant le devis. Le prototype est découpé dans la plaque de production : c’est donc aussi le bon échantillon pour vos propres essais chimiques ou de chute, ce que n’est pas un modèle imprimé en 3D.
Envoyez la carte, l’environnement et la certification visée avec une demande de devis : nous vous indiquerons le matériau et l’épaisseur que nous recommandons.