La carcasa de un controlador o de un transmisor se juzga dos veces: el día en que un electricista la monta y la cablea, y cada vez que un técnico la abre después. Ninguno de los dos ha leído su hoja de datos. Tienen un destornillador, quizá guantes, a veces una escalera, y la carcasa o vuelve evidente el trabajo o lo vuelve lento.
Este artículo recorre la carcasa en el orden en que el instalador se la encuentra: montaje, entrada de cables, bornes, tapa y etiquetas. Por el camino van las reglas que aplicamos al fabricar carcasas de plástico para control de procesos a partir de lámina.
Monte primero la carcasa vacía
Los instaladores quieren fijar la base a la pared o al panel antes de que entre la electrónica, o con ella retirada. Coloque los puntos de montaje donde se alcancen con la tapa quitada y la placa en su sitio, o directamente fuera de la carcasa, para que un taladro que resbala o el polvo de concreto nunca lleguen a la placa.
| Montaje | Adecuado para | Elementos de la carcasa | Puntos a vigilar |
|---|---|---|---|
| Pared, orificios tipo bocallave en la parte trasera | Unidades ligeras en las que importa un frente limpio | Orificios tipo bocallave dimensionados para la cabeza del tornillo | El instalador no ve los tornillos; los orificios tipo bocallave laterales son más fáciles de alcanzar |
| Pared, bridas laterales | Unidades más pesadas, vibración, paredes irregulares | Bridas con orificios, integradas en la carcasa principal para conservar su rigidez | Espacio para un destornillador de vaso junto a la carcasa |
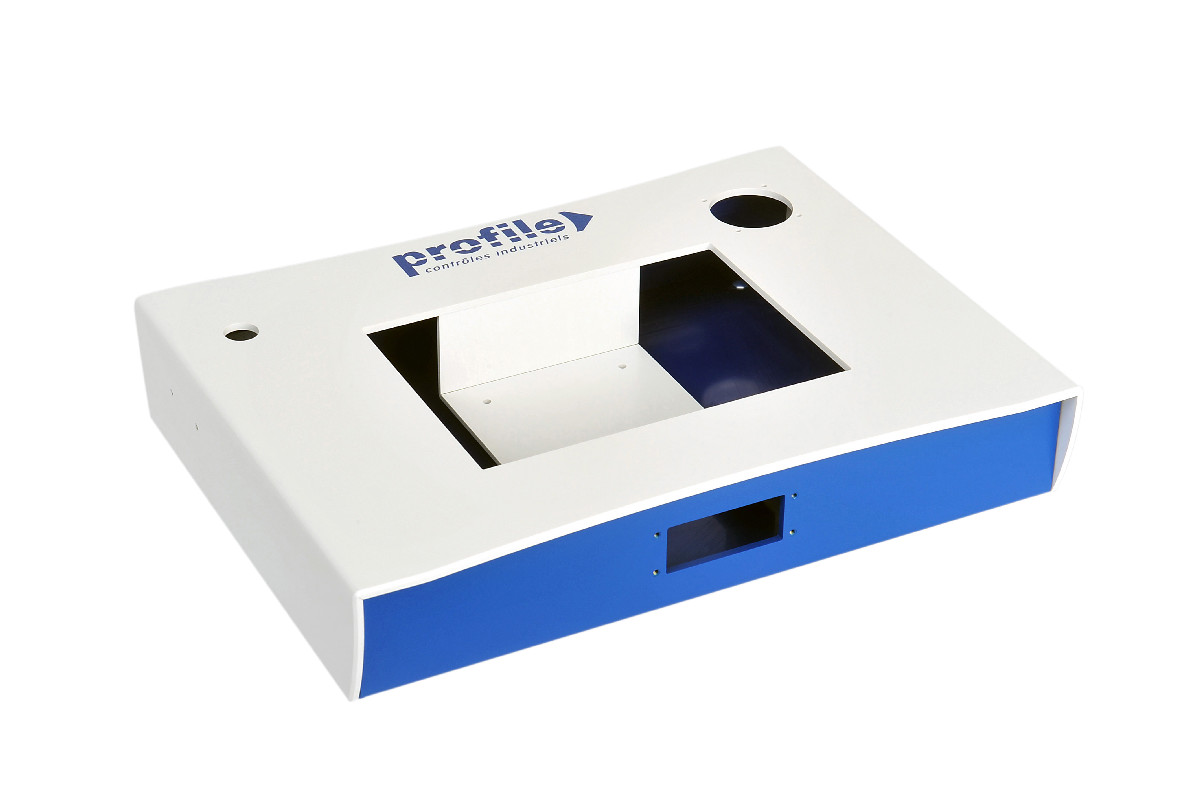
| Recorte en panel | Controladores e indicadores que lee un operador | Bisel frontal sobre el borde del recorte, manguito detrás y abrazaderas por la parte trasera | Los biseles estándar de 48 × 48, 48 × 96 y 96 × 96 mm encajan en recortes de 45 × 45, 45 × 92 y 92 × 92 mm |
| Riel DIN | Módulos dentro de un gabinete de control | Clip DIN instalado como herraje en la parte trasera | Bornes arriba y abajo, orientados hacia las canaletas; profundidad hasta la puerta del gabinete |
Vale la pena fabricar los instrumentos de montaje en panel con esos tamaños DIN estándar, porque los fabricantes de tableros ya cortan esas aberturas y un repuesto entra en el hueco del anterior. Un módulo para riel DIN se engancha al riel estándar de 35 mm (perfil omega) con clips comerciales, que cuestan menos que un elemento a medida. Nuestra página de cajas para montaje en pared muestra con más detalle las opciones de orificios tipo bocallave y de bridas.
Entrada de cables: primero la cara, luego el prensaestopas
En una unidad de pared, haga entrar los cables por la cara inferior. Así, el agua que corre por un cable se aleja de la carcasa en lugar de ir hacia el prensaestopas, y el cable cuelga del prensaestopas en vez de tirar de los bornes. La entrada por arriba es el último recurso.
Un prensaestopas sella contra una cara exterior plana y se sujeta por dentro con una contratuerca, así que cada uno necesita una superficie plana al menos tan ancha como la contratuerca medida entre vértices, lejos de cualquier doblez. Separe los contiguos lo suficiente para que entre una llave. Los prensaestopas métricos, como M16, M20 y M25, son habituales en Europa; en Norteamérica, muchos dispositivos de campo usan entradas para tubo conduit de 1/2 in NPT. Compare la longitud de la rosca con el espesor de la pared: un prensaestopas adecuado para lámina de 3 mm puede dejar muy poca rosca para la contratuerca en una pared de 6 u 8 mm.
Una placa de prensaestopas independiente resuelve varios problemas a la vez. Puede ser más delgada que el cuerpo, reúne todas las entradas para que las variantes del producto se diferencien en una sola pieza, y el instalador puede taladrar en obra una placa ciega. En el interior, añada un punto de amarre para sujetacables a poca distancia detrás de cada entrada, de modo que un tirón del cable cargue el sujetacables y no el borne. El sellado es un tema aparte; nuestro artículo sobre carcasas de plástico para entornos de planta exigentes trata los grados de protección IP y los empaques.
Bornes que el técnico puede ver y alcanzar
Coloque las regletas de bornes lo más cerca posible de las entradas de cables, con las cabezas de los tornillos hacia la abertura y espacio delante para doblar un conductor hasta su posición. Un técnico debe poder conectar un cable sin pasar la mano por encima de la placa. Muchos transmisores de campo lo resuelven con dos compartimentos, uno para el cableado y otro para la electrónica, y la misma división funciona en una carcasa fabricada: una pared interior unida, o una tapa interior plana sobre la electrónica que deje expuestos solo los bornes.
Esa tapa interior es el mejor lugar para la información. Es una placa plana mecanizada, así que puede llevar impresos en su cara el mapa de bornes, el diagrama de cableado y la polaridad del lazo, justo donde mira el técnico. Separe con una barrera los bornes de red y los de señal de baja tensión, uno a cada lado, e imprima qué lado es cuál. Los soportes y bandejas internos para relés, fuentes y regletas de bornes se mecanizan y se unen en su sitio, como en nuestros gabinetes eléctricos a medida.
Tapas que se abren siempre igual
La forma en que se abre la tapa determina la duración de cada visita de servicio. Tres soluciones cubren la mayoría de las carcasas de control de procesos:
- Puerta con bisagra y cierre giratorio. Nada se suelta y nada cae desde la escalera; la puerta permanece cerrada y trabada hasta que hace falta acceder. Coloque la bisagra de modo que la puerta abierta no estorbe las entradas de cables ni la vista del técnico sobre los bornes.
- Tapa atornillada en insertos de latón. Una torreta autorroscante sirve para un tornillo que se aprieta una o dos veces. Una tapa que se abre en cada calibración necesita insertos de latón colocados en caliente, que soportan aperturas repetidas. Use tornillería imperdible para que nada caiga dentro del gabinete, y tan pocos tornillos como permitan el sellado y la rigidez de la tapa.
- Puerta sin herramientas para partes sin riesgo. Una batería, un filtro o un interruptor de configuración pueden quedar detrás de una puerta magnética o corrediza. En nuestro proceso, una puerta corrediza necesita un marco o un rebaje; si no, use un tornillo y un inserto.
Cuando al retirar una tapa queda expuesta una tensión peligrosa, la norma de seguridad del producto (IEC 61010-1 para la mayoría de los equipos de medición y control) suele exigir una herramienta o un enclavamiento para abrirla. Eso descarta un cierre sin herramientas en el compartimento de red y es una razón más para dividir la carcasa. Los tamaños de inserto y las reglas para puertas están en nuestra página de elementos funcionales.
Etiquetas que duran más que la instalación
Una carcasa de control de procesos lleva más texto que la mayoría: el número de identificación (tag) que le asigna la planta, los números de bornes, los valores nominales, las advertencias y a veces un diagrama de cableado. Las etiquetas adhesivas son el punto débil habitual: se levantan por los bordes tras limpiezas y ciclos térmicos repetidos. La impresión digital UV directamente sobre la lámina elimina la etiqueta y se adhiere mejor que la serigrafía, y el grabado conviene a las marcas que deben resistir la abrasión.
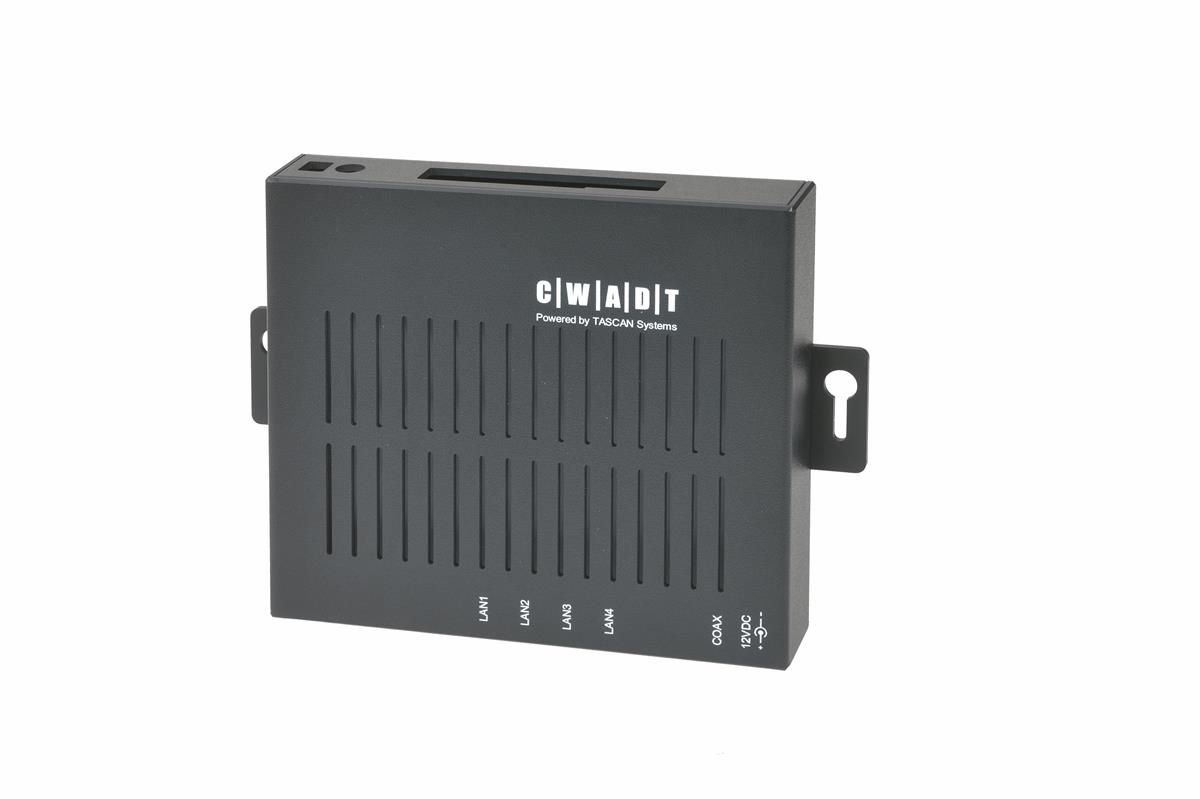
Tres detalles evitan problemas más adelante. Deje una zona plana para el tag de la planta, que a menudo es una placa metálica que el usuario final fija con alambre o tornillos. Coloque en un rebaje cualquier placa de identificación que aplique usted, y use material de etiqueta de unas 0.015 in (0.38 mm) de espesor para que oculte las marcas de mecanizado del rebaje. Consulte con su organismo certificador antes de pasar la placa de características de una etiqueta a impresión directa, porque las marcas de certificación a menudo deben ir sobre un material de etiqueta aprobado por el certificador.
Cuándo una carcasa de plástico fabricada no es la opción adecuada
El proceso se adapta a controladores de interior, pantallas y gateways de montaje en pared, instrumentos de panel y módulos de gabinete, en cantidades de una a miles de unidades. Hay carcasas de control de procesos que no nos corresponde fabricar. Las envolventes antideflagrantes para áreas peligrosas son otro producto, normalmente de metal fundido, y las carcasas de plástico que se usan en áreas clasificadas están sujetas a límites de carga electrostática; el punto de partida es su organismo certificador. Los grados de protección IP para lavado a presión o uso en exteriores dependen de cada proyecto, así que los tratamos en la etapa de cotización en lugar de declararlos en una página web. Y fabricamos la carcasa según su diseño; la certificación del dispositivo sigue siendo responsabilidad suya.
Para empezar, envíe el modelo de la placa, el método de montaje y la lista de cables mediante nuestro formulario de solicitud de cotización. Un ingeniero responde en un día hábil, y la cotización llega en un plazo de 48 horas.