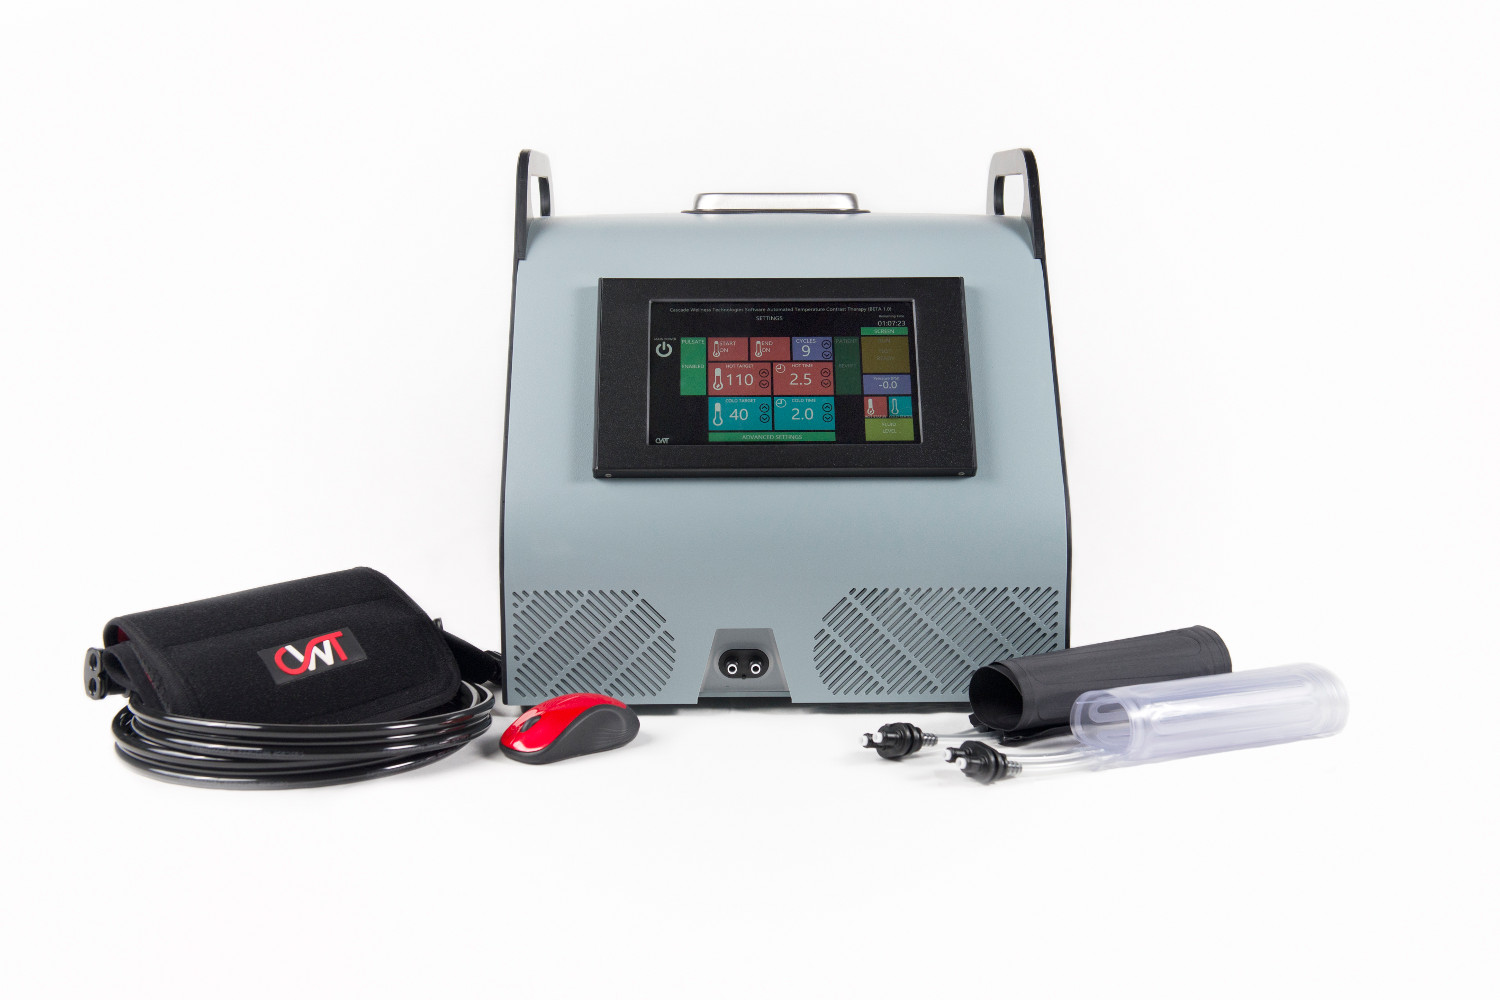
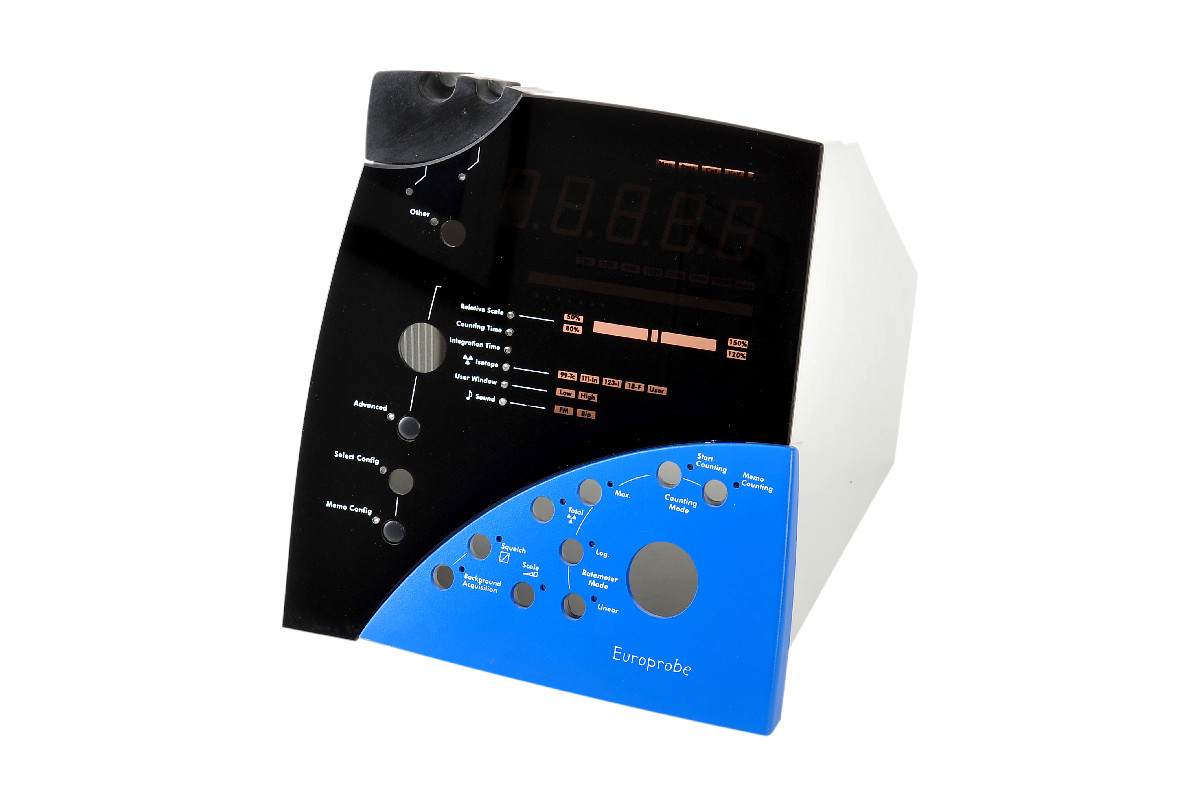
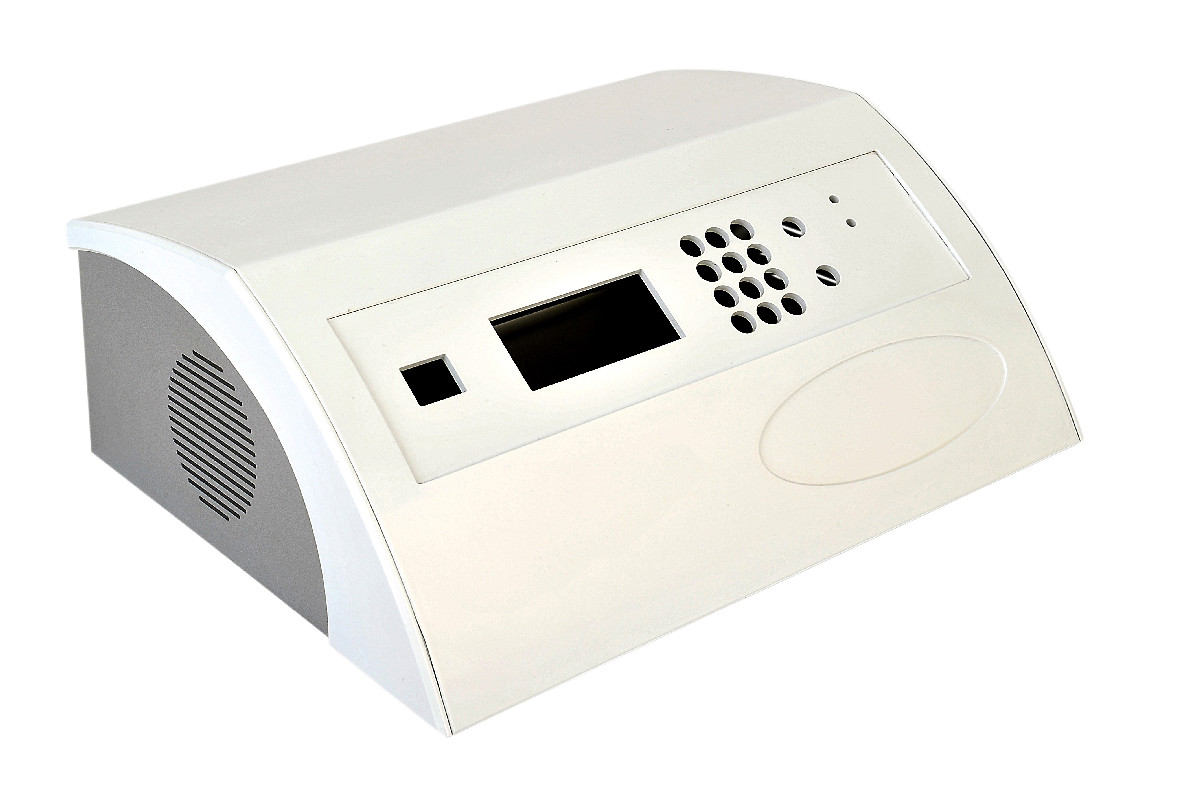
휴대용 계측기의 하우징은 탁상형 장비가 겪지 않는 하중을 받습니다. 한 지점으로 들려 운반되고, 차량 적재함이나 고르지 않은 바닥에 놓이고, 떨어지고, 배터리를 바꾸느라 실외에서 열립니다. 이 글에서는 판재 가공 플라스틱 시험·계측 장비 인클로저에서 이런 하중을 받아 내는 요소(보강, 손잡이, 스탠드, 배터리 도어, 투명창)와 각 요소의 설계 규칙을 다룹니다.
당사는 25년 넘게 판재를 가공하고 열 벤딩하고 용제 접착하는 방식으로 휴대용 인클로저를 설계해 왔습니다. 잘 설계한 판재 가공 케이스는 일반적인 낙하 시험을 통과하지만, 같은 설계의 사출 성형품이 더 튼튼할 가능성이 높습니다. 낙하 요구 조건이 그 경계에 걸려 있다면 현장이 아니라 시제품 단계에서 확인하십시오.
낙하 요구 조건부터 정하기
판재 두께를 고르기 전에 낙하 시험으로 무엇을 입증해야 하는지 정합니다. 당사는 이를 세 가지 결과 중 하나로 정의합니다. 손상 없이 견딤, 치명적 고장 없이 견딤, 그리고 파손되더라도 위험을 만들지 않음입니다. 매주 떨어뜨리는 현장용 측정기라면 첫 번째가 필요합니다. 1년에 두 번 들고 옮기는 분석기라면 세 번째로 충분할 수 있습니다.
무게는 높이만큼 중요합니다. 충격 에너지는 질량과 낙하 높이의 곱에 비례하므로, 같은 높이에서 떨어진 4kg 장비는 2kg 장비보다 두 배의 에너지로 부딪히고, 가장 무거운 부품은 자기 고정부에 하중을 겁니다. 배터리, 변압기, 큰 기판은 바닥판이나 내부 프레임에 고정하고, 용제 접착부로만 붙어 있는 뚜껑이나 패널에는 절대 고정하지 않습니다.
IEC 61010-1 같은 안전 규격 인증을 받을 장비라면, 판재 두께를 정하기 전에 어떤 기계적 시험이 적용되는지 시험 기관에 확인하십시오. 어떤 시험인지 알고 설계하는 편이 시험에서 파손된 뒤에 보강하는 것보다 비용이 적게 듭니다.
판재 두께, 벤딩, 코너 보강재
판재 두께는 케이스 전체가 아니라 부품마다 정합니다. 주머니에 들어가는 계측기는 3mm ABS로 가볍게 만들고, 손잡이가 달린 장비는 보통 손잡이와 배터리가 벽면에 하중을 거는 부위를 4mm나 6mm로 올립니다. 기본 소재는 범용 ABS로, 3, 4, 6, 8mm 두께를 재고로 보유한 고충격 등급입니다.
충격은 모서리와 가장자리가 받으므로, 이 부분은 처음부터 의도를 갖고 설계합니다.
- 바닥에 닿기 쉬운 가장자리에는 접합부가 아니라 벤딩을 둡니다. 열 벤딩부는 끊김 없이 이어진 소재이고, 접착 접합부는 이음매입니다.
- 모서리 안쪽에는 코너 보강재를, 길고 평평한 면에는 리브를 넣습니다.
- 접합부는 충격을 받을 때 서로 밀착되는 방향으로 배치합니다. 어떤 용제 접착부에도 인장 하중이 걸려서는 안 됩니다.
- 각진 모서리가 깨지기 쉬운 곳은 윗면 가장자리를 곡면으로 말아 만듭니다. 곡면은 한 방향으로만 성형할 수 있습니다.
- 가장 가혹한 환경에서 쓴다면 각 모서리에 평평한 안착면과 황동 인서트를 두어 기성품 엘라스토머 범퍼를 달 수 있게 합니다. 범퍼가 모서리 접합부로 전달될 충격 에너지를 대신 흡수합니다.
당사는 양산 전에 시제품을 떨어뜨려 보고 개선 사항을 CNC 프로그램에 반영하므로, 첫 양산품부터 수정 사항이 적용되어 있습니다. 이 시험은 하우징을 확인하기 위한 것이며, 완성된 장비의 인증 시험은 고객이 진행합니다.
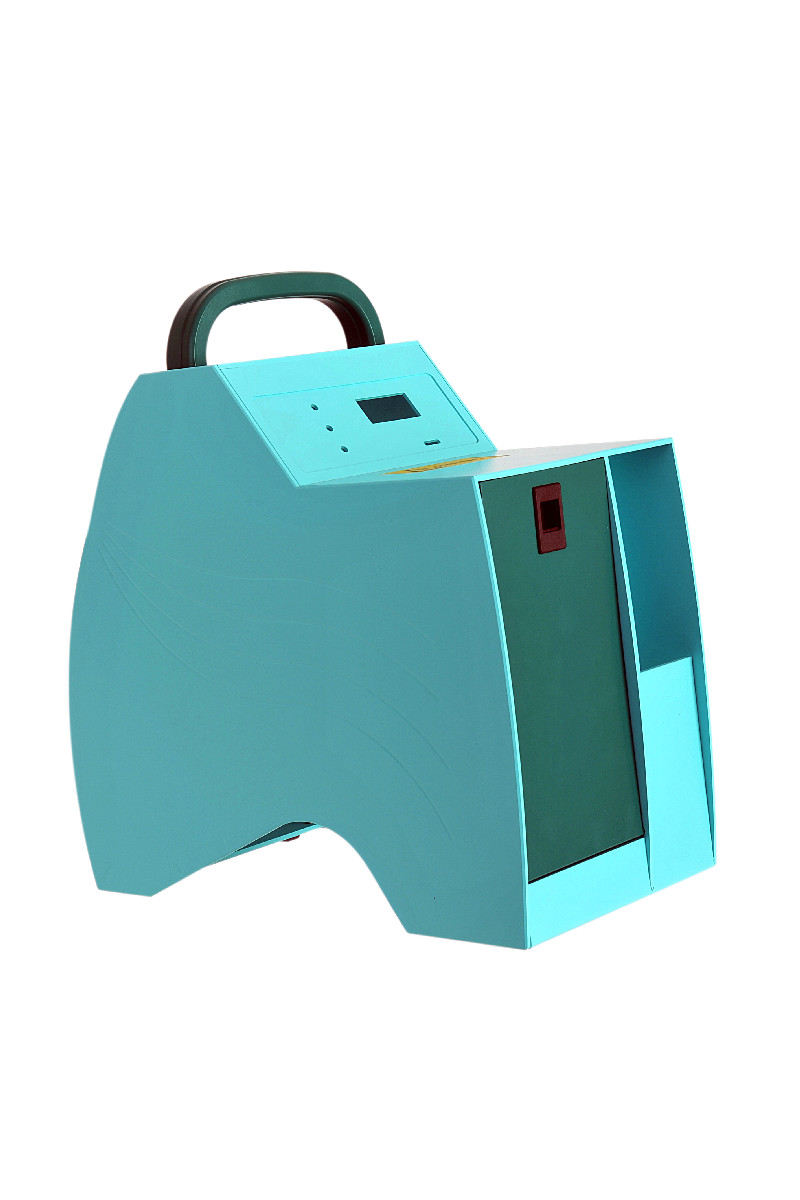
손잡이와 스트랩 고정부
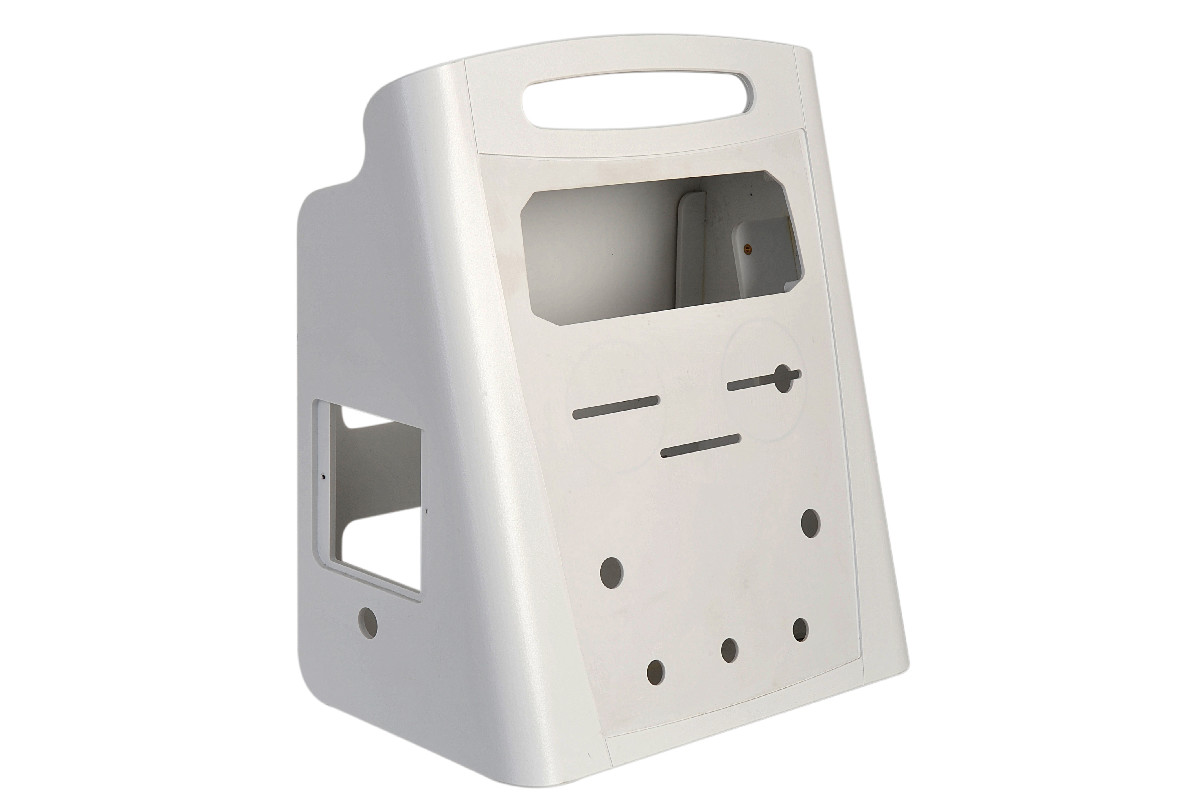
손잡이를 달면 장비 전체 무게에 급히 들어 올릴 때의 순간 하중까지 더해진 힘이 몇 제곱센티미터의 플라스틱에 집중됩니다. 판재 가공에서 쓸 수 있는 설계는 세 가지입니다.
| 손잡이 방식 | 제작 방법 | 주의할 점 |
|---|---|---|
| 패널 관통 슬롯 | 평판 상태에서 가공, 별도 부품 없음 | 패널이 하중을 모두 받으므로 6mm 판재를 쓰거나 슬롯 둘레에 보강판을 접착 |
| 기성품 손잡이 | 열압입 황동 인서트에 나사로 체결 | 벽 안쪽에 보강판을 대어 인서트에 걸리는 하중을 분산 |
| 벤딩 랩 구조에 고정한 손잡이 | 한쪽 측면에서 윗면을 지나 반대쪽 측면까지 벤딩한 한 장의 부품에 고정 | 운반 하중이 접착 접합부가 아니라 벤딩부를 거쳐 전달됨 |
기성품 손잡이는 맞춤 형상보다 거의 항상 저렴하고, 사용 중 교체하기도 쉽습니다. 스트랩 고정부도 손잡이와 같은 규칙을 따릅니다. 가장 튼튼한 벽면에 황동 인서트를 넣고 나사로 체결합니다. 어깨끈 고정부는 장비를 멘 상태에서 디스플레이가 사용자 쪽을 향하도록 배치합니다. 뒷면에 장착 플레이트용 인서트 4개를 넣어 두면 같은 하우징을 폴이나 카트에 달 수 있고, 소형 장비의 벨트 클립은 기성 부품으로 해결됩니다.
틸트 스탠드와 고무 발
현장용 계측기는 차량 적재함, 카트, 바닥 위에 놓고 보기 때문에 편한 각도로 읽을 수 있는 경우가 드뭅니다. 해결 방법은 두 가지입니다.
- 케이스 자체에 각도 주기: 벤딩으로 만든 경사형 전면에는 마모될 가동부가 없습니다. 일반 벤딩은 최대 115도까지 가능하며, 90도 미만의 벤딩은 벤딩용 홈이 드러나므로 엔드 플레이트로 막습니다.
- 접이식 스탠드나 스탠드 겸용 손잡이 달기: 회전축과 디텐트는 각도를 바꿀 때마다 하중을 받으므로 셀프 태핑 보스가 아니라 황동 인서트에 체결합니다.
안정성은 케이블을 연결한 상태에서 확인합니다. 테스트 리드와 프로브 케이블은 가벼운 계측기의 앞쪽을 잡아당겨 넘어뜨리므로, 배터리는 낮고 뒤쪽에 두고 무게중심이 접지 면적 안에 머물도록 스탠드를 배치합니다. 고무 발은 시간이 지나도 플라스틱 위에서 밀려 움직이지 않도록 바닥판에 매립하고, 눕혀서도 쓰는 장비라면 한 세트를 더 붙입니다.
현장에서 버티는 배터리 도어
배터리 도어는 여닫는 빈도에 맞춰 설계합니다. 교대 근무마다 교체하는 배터리 팩이라면 공구 없이 열리고 수백 번 여닫아도 제 기능을 하는 도어가 필요합니다. 1년에 한 번 교체하는 전지라면 나사로 고정한 커버 뒤에 두어도 됩니다. 선택지는 기능 요소 설계 규칙에 따라 정해집니다.
- 체결 부품이 없는 슬라이드식 도어에는 도어가 움직일 프레임이나 언더컷이 필요합니다. 판재 가공으로는 좋은 스냅핏을 만들기 어려우므로, 그 밖의 경우에는 체결 부품을 쓴다고 보고 계획합니다.
- 나사 고정식 도어에는 프레임과 황동 인서트를 씁니다. 탈락 방지 나사를 쓰면 현장에서 나사를 잃어버릴 일이 없습니다.
- 전지는 전용 브래킷이나 수납부에 고정해, 낙하 시 도어에 하중이 걸리지 않게 합니다.
- 배터리 종류와 극성은 벗겨질 수 있는 스티커 라벨 대신 UV 디지털 인쇄로 하우징에 직접 인쇄합니다.
충격을 견디는 디스플레이 창
창 소재는 무엇에 부딪힐지를 기준으로 고릅니다. 아크릴은 가공한 홈에 뒤쪽에서 접착하며, 표면과 같은 높이로 두거나 모따기를 주어 안쪽으로 들일 수 있습니다. 탁상형 장비라면 경제적인 선택입니다. 폴리카보네이트(TUFFAK GP, UV 안정화)는 내충격성이 훨씬 뛰어나지만 용제 접착이 되지 않으므로 베젤 뒤에 장착합니다. 실외에서 쓰거나 자주 떨어뜨리는 장비라면 당사는 베젤 뒤에 넣는 폴리카보네이트 창을 기본안으로 삼습니다.
창은 주변 면보다 낮게 둡니다. 장비가 앞면으로 떨어지면 창 대신 창 둘레의 테두리가 충격을 받습니다. 디스플레이 모듈은 창 자체가 아니라 반드시 하우징 구조물에 고정합니다.
장비 무게, 낙하 요구 조건, 운반 방식을 모델과 함께 견적 요청 양식으로 보내 주십시오. 1영업일 이내에 엔지니어가 질문이나 시제품 제작 계획을 회신해 드립니다.